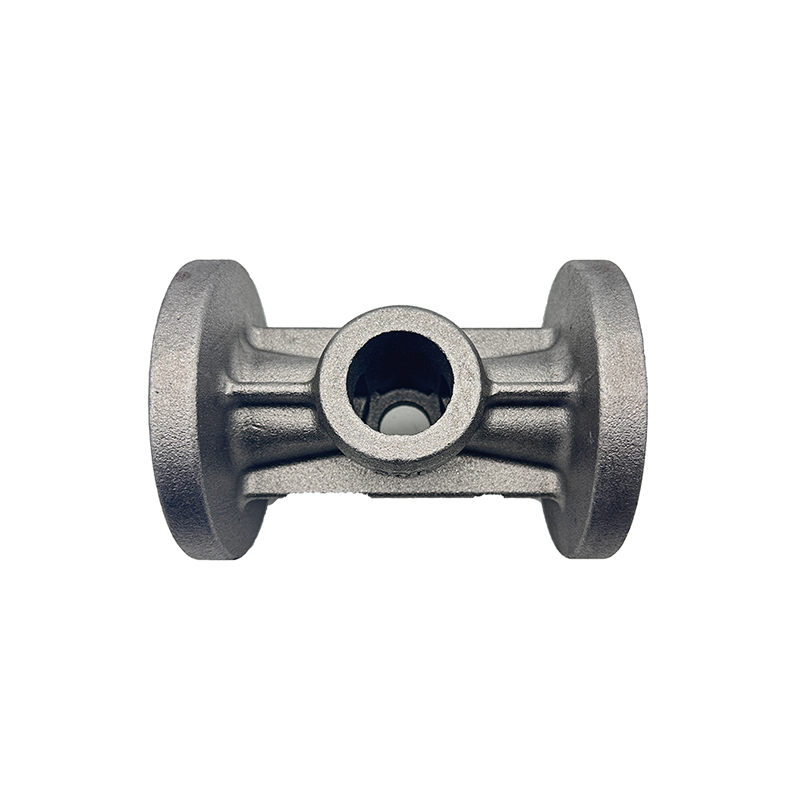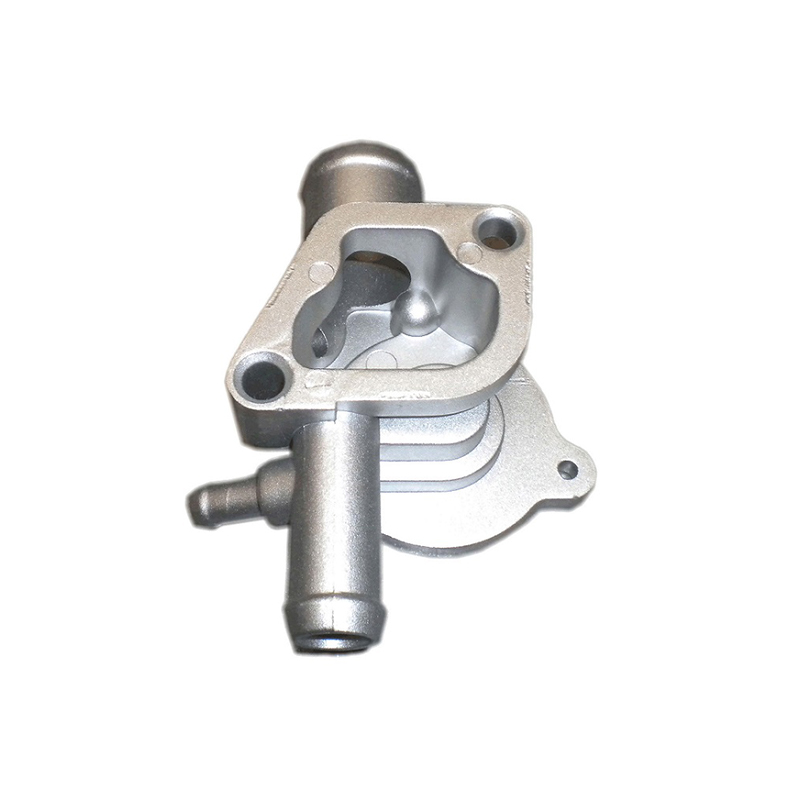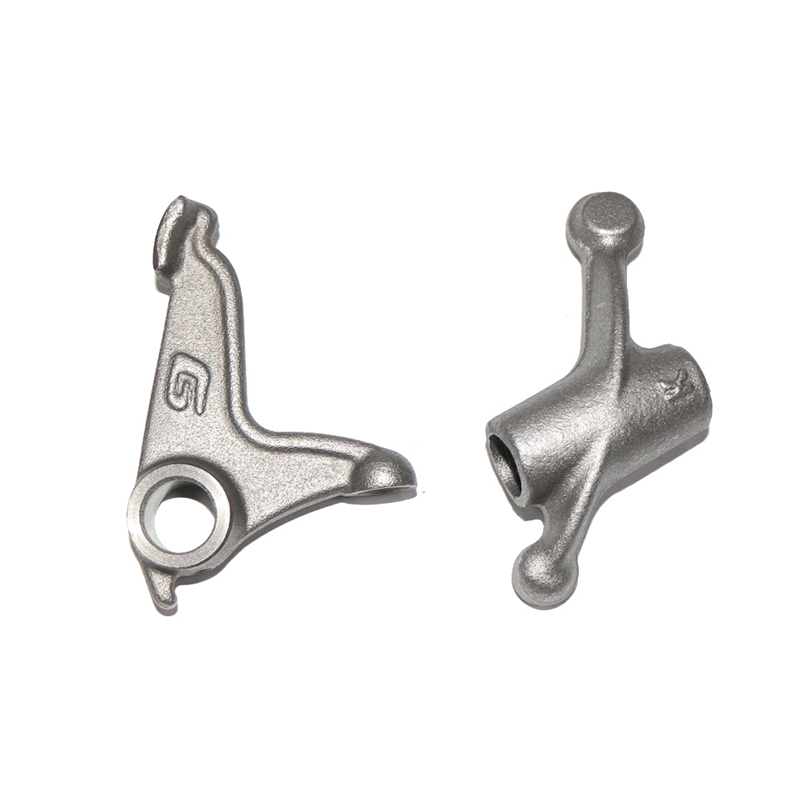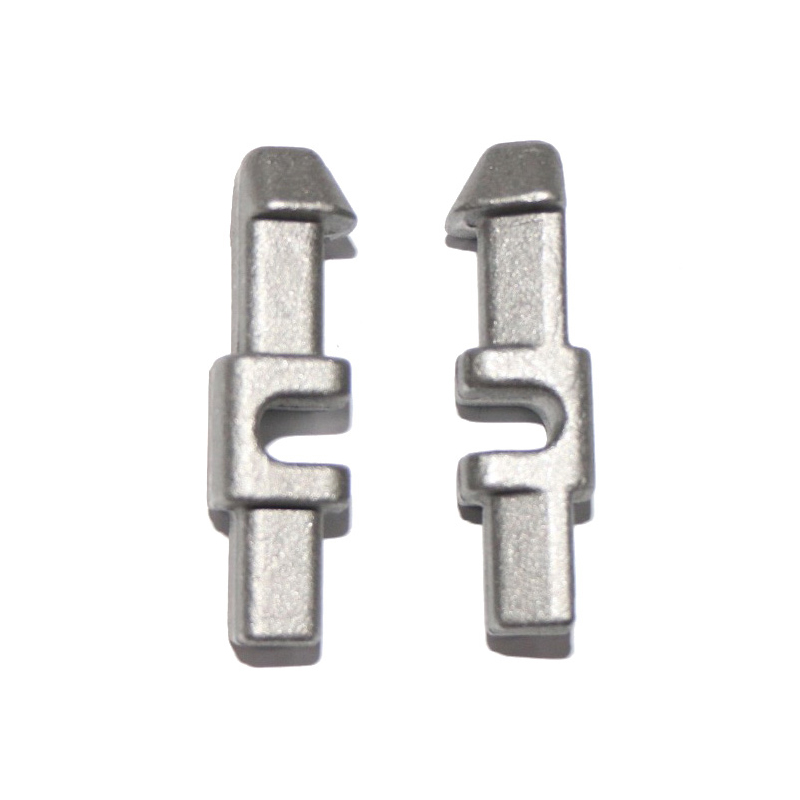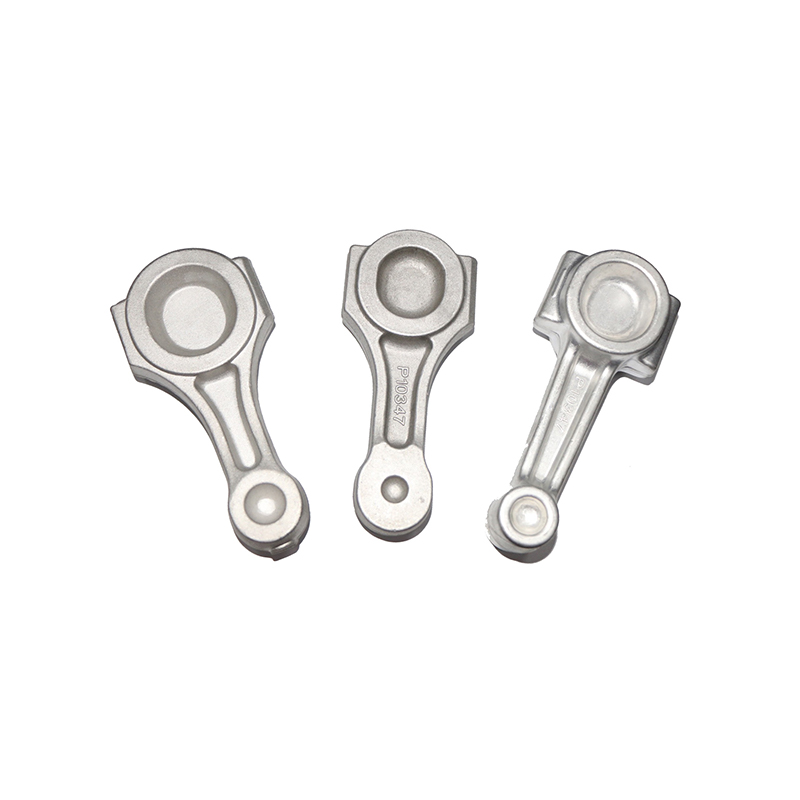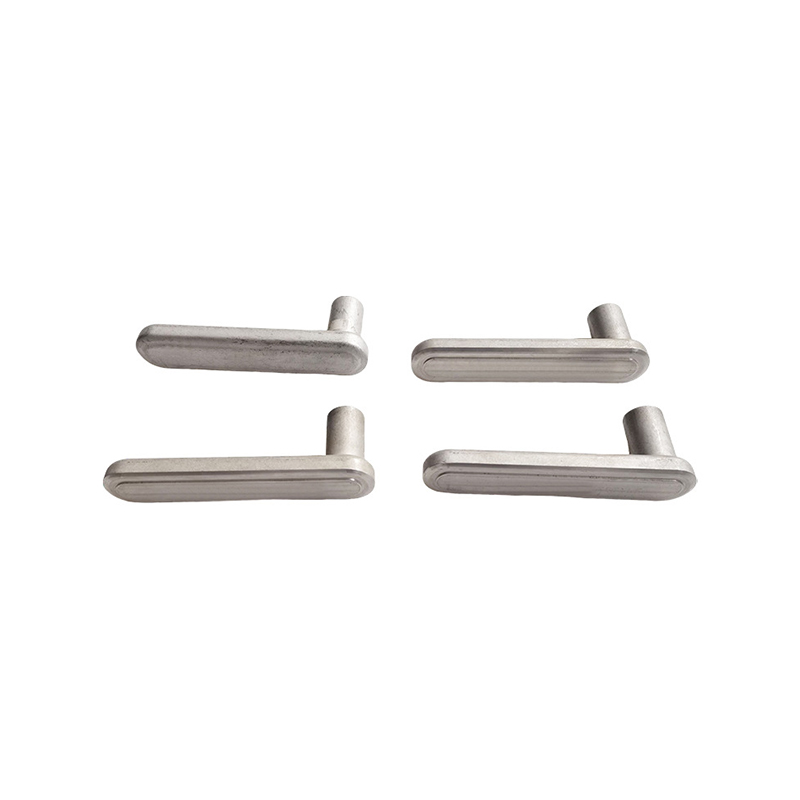
Lekki, precyzyjny odlew opiera się na zbieżności inżynierii materiałowej, inżynierii narzędzi i kontroli wymiarowej. Umożliwia producentom z branży lotniczej, motoryzacyjnej, medycznej i obronnej wytwarzanie złożonych komponentów metalowych o kształcie zbliżonym do netto, które łączą minimalną masę z wąskimi tolerancjami – czyli cechy, które w coraz większym stopniu nie podlegają negocjacjom w zastosowaniach wymagających wydajności.
Co to jest lekki odlew precyzyjny
Lekkie odlewanie precyzyjne odnosi się do rodziny procesów formowania metali mających na celu wytwarzanie komponentów o dużej dokładności wymiarowej przy użyciu stopów minimalizujących całkowitą masę komponentów. W przeciwieństwie do konwencjonalnych metod odlewania, w których nadmiar materiału jest usuwany poprzez obróbkę skrawaniem, odlewanie precyzyjne ma na celu uzyskanie kształtu zbliżonego do netto — odlewana część ściśle odpowiada ostatecznej geometrii, redukując jednocześnie obróbkę końcową i straty materiału.
Termin ten obejmuje kilka odrębnych technologii, w tym odlewanie metodą traconego wosku, odlewanie ciśnieniowe z lekkich stopów, odlewanie w stanie ciekłym i odlewanie metali półstałych. Łączy je podwójny cel: osiągnięcie powtarzalnej precyzji geometrycznej i wykorzystanie materiałów, których stosunek gęstości do wytrzymałości zapewnia znaczną oszczędność masy. Stopy aluminium, stopy magnezu i stopy tytanu to najczęściej stosowane rodziny materiałów w tej dziedzinie.
Metody odlewania rdzeni i ich charakterystyka
Casting inwestycyjny
Odlewanie metodą traconego wosku, historycznie znane jako proces traconego wosku, pozostaje punktem odniesienia w zakresie złożoności geometrycznej w odlewaniu precyzyjnym. Wzór wosku pokryty jest warstwami zawiesiny ceramicznej, która twardnieje, tworząc skorupę. Następnie wosk się topi, a roztopiony metal wlewa się do formy ceramicznej. W przypadku zastosowania do lekkich stopów, takich jak aluminium A356 lub tytan Ti-6Al-4V, odlew metodą traconą może osiągnąć grubość ścianek rzędu 0,8 mm i tolerancje w granicach 0,1 mm na 25 mm wymiaru.
Proces ten jest szczególnie odpowiedni do elementów turbin lotniczych, szkieletów implantów chirurgicznych i cienkościennych zamków konstrukcyjnych, gdzie wymagana jest zarówno złożoność geometryczna, jak i niska waga. Jego głównym ograniczeniem jest czas cyklu: każda skorupa ceramiczna wymaga wielu etapów suszenia, co sprawia, że jest mniej odpowiednia do produkcji na dużą skalę.
Odlew aluminiowy
Wysokociśnieniowy odlew aluminium jest podstawą lekkiego odlewania precyzyjnego w produkcji samochodów i elektroniki użytkowej. Roztopione aluminium wtryskiwane jest do matryc ze stali hartowanej pod ciśnieniem od 10 do 175 MPa. Czasy cykli mierzone są w sekundach, a nie w godzinach, a proces niezawodnie utrzymuje tolerancje plus minus 0,05 mm w stabilnych warunkach produkcji.
Stopy takie jak ADC12, A380 i Silafont-36 zostały opracowane specjalnie do odlewania ciśnieniowego, zapewniając dobrą płynność, niski skurcz i odporność na korozję. Odlewanie ciśnieniowe wspomagane próżniowo dodatkowo zmniejsza porowatość gazu, umożliwiając obróbkę cieplną i spawanie części – możliwości, których często brakuje tradycyjnym odlewom.
Odlew magnezowy
Magnez jest najlżejszym metalem konstrukcyjnym szeroko stosowanym w inżynierii, o gęstości około 1,74 g/cm3 w porównaniu do 2,7 g/cm3 w przypadku aluminium. Tiksomolding i odlewanie ciśnieniowe w gorącej komorze stopów magnezu, takich jak AZ91D i AM60B, umożliwiają produkcję cienkościennych, lekkich obudów i elementów konstrukcyjnych. Odlew magnezowy jest szczególnie widoczny w obudowach laptopów, elementach kolumny kierownicy i konstrukcjach wnętrz w przemyśle lotniczym, gdzie każda redukcja grama niesie ze sobą znaczące konsekwencje pod względem kosztów i wydajności.
Odlewanie przez wyciskanie i przetwarzanie półstałe
Odlewanie przez wyciskanie wywiera ciśnienie hydrauliczne podczas krzepnięcia, tłumiąc porowatość i poprawiając właściwości mechaniczne w stopniu wykraczającym poza to, co osiąga konwencjonalne odlewanie ciśnieniowe. Półstały odlew metalowy, w tym warianty reocastu i tiksocastu, przetwarza stop w stanie częściowo stałym, uzyskując delikatną, kulistą mikrostrukturę odporną na rozdzieranie na gorąco. Obie metody cieszą się coraz większym zainteresowaniem w przypadku elementów konstrukcyjnych o krytycznym znaczeniu dla bezpieczeństwa, takich jak wahacze, zwrotnice i mocowania silnika, gdzie lekkie aluminium musi również spełniać rygorystyczne wymagania dotyczące zmęczenia i uderzenia.
Wybór materiału do zastosowań, w których waga ma krytyczne znaczenie
Wybrany stop zasadniczo decyduje o tym, co można osiągnąć w procesie odlewania pod względem minimalnej grubości przekroju, wykończenia powierzchni, podatności na obróbkę cieplną i obrabialności po odlewaniu. Poniższa tabela porównuje najpopularniejsze rodziny stopów stosowane w lekkich odlewach precyzyjnych.
| Rodzina stopów | Gęstość (g/cm3) | Typowy UTS (MPa) | Proces pierwotny | Kluczowa zaleta |
|---|---|---|---|---|
| Aluminium A356-T6 | 2.68 | 262 | Inwestycja / matryca grawitacyjna | Doskonała lejność i spawalność |
| Aluminium A380 | 2.71 | 317 | Odlewanie pod wysokim ciśnieniem | Wysoka płynność w przypadku cienkich ścian |
| Magnez AZ91D | 1.81 | 230 | Odlewanie ciśnieniowe w gorącej komorze | Opcja strukturalna o najniższej gęstości |
| Tytan Ti-6Al-4V | 4.43 | 950 | Odlewanie metodą próżniową | Najwyższy stosunek wytrzymałości do masy |
| Aluminiowo-Krzemowy Silafont-36 | 2.65 | 340 | Matryca próżniowa / odlew wyciskany | Możliwość obróbki cieplnej, możliwość spawania |
Odlewy tytanowe zajmują wyspecjalizowany segment. Chociaż tytan jest gęstszy niż aluminium i magnez, oferuje określoną wytrzymałość przekraczającą obie te wartości, co czyni go materiałem z wyboru, gdy wymagania konstrukcyjne są ekstremalne, a budżet na wagę jest nadal napięty – sytuacja powszechna w płatowcach wojskowych i implantach medycznych.
Normy kontroli wymiarowej i tolerancji
Precyzję odlewania określa się ilościowo poprzez tolerancje, wykończenie powierzchni i limity porowatości. Normy branżowe, takie jak ISO 8062, ASTM B85 i AMS 2175, definiują dopuszczalne zakresy zmienności wymiarów elementów odlewanych w zależności od procesu, stopu i zamierzonych warunków pracy.
Procesy odlewania metodą traconego aluminium i tytanu zwykle spełniają stopnie tolerancji od CT4 do CT6 zgodnie z normą ISO 8062, co odpowiada tolerancjom w zakresie od 0,26 mm do 0,74 mm dla wymiaru 50 mm. Odlewanie ciśnieniowe pod wysokim ciśnieniem pozwala uzyskać bardziej rygorystyczne gatunki od CT4 do CT5 na elementach utworzonych bezpośrednio przez matrycę, chociaż cechy linii podziału i wymiary po stronie wypychacza podlegają większym zmianom.
Chropowatość powierzchni jest równie ważna w wielu zastosowaniach. Odlewy metodą odlewania zazwyczaj zapewniają wartości Ra w zakresie od 1,6 do 3,2 mikrometra, co w wielu zastosowaniach lotniczych i medycznych eliminuje potrzebę obróbki mechanicznej na niepasujących powierzchniach. Odlewy ciśnieniowe zazwyczaj osiągają wartości Ra od 0,8 do 2,0 mikrometrów na powierzchniach formowanych matrycowo.
Zarządzanie porowatością: wyzwanie ukrytej precyzji
Porowatość wewnętrzna – puste przestrzenie utworzone przez uwięziony gaz lub skurcz podczas krzepnięcia – to najczęstsza wada lekkich odlewów i główny powód, dla którego odlewy precyzyjne nie przechodzą oceny nieniszczącej. Odlewanie ciśnieniowe wspomagane próżniowo, kontrolowane krzepnięcie poprzez ukierunkowane chłodzenie i obróbka końcowa poprzez prasowanie izostatyczne na gorąco (HIP) to trzy główne strategie stosowane w celu zapewnienia porowatości zgodnej ze specyfikacją. Metoda HIP, polegająca na jednoczesnym zastosowaniu ciepła i ciśnienia w celu zapadnięcia wewnętrznych pustych przestrzeni, jest standardową praktyką w przypadku odlewów tytanowych w przemyśle lotniczym i coraz częściej stosowaną w przypadku konstrukcyjnych elementów aluminiowych platform pojazdów elektrycznych.
Proces lekkiego odlewania precyzyjnego: krok po kroku
Niezależnie od konkretnej metody, lekki odlew precyzyjny przeznaczony do celów produkcyjnych przebiega według logicznej sekwencji etapów, które równoważą szybkość, jakość i koszt.
- Projektowanie i symulacja: Geometria komponentów została zaprojektowana pod kątem odlewania przy użyciu elementów skończonych i oprogramowania do symulacji przepływu płynu. Modelowanie krzepnięcia identyfikuje potencjalne gorące punkty, strefy skurczu i lokalizacje bramek przed wycięciem jakiegokolwiek narzędzia.
- Produkcja oprzyrządowania: Matryce lub oprzyrządowanie do odlewania metodą traconego są obrabiane maszynowo, zazwyczaj ze stali narzędziowej H13 do odlewania ciśnieniowego lub aluminium do prototypowych modeli odlewów precyzyjnych. Kontrola wymiarowa przeprowadzana jest przed wylaniem jakiegokolwiek metalu.
- Przygotowanie stopu: Ładunek metalu topi się, odgazowuje i poddaje analizie chemicznej za pomocą optycznej spektrometrii emisyjnej, aby potwierdzić, że skład mieści się w specyfikacji. Odgazowanie ma kluczowe znaczenie w przypadku aluminium i magnezu w celu usunięcia rozpuszczonego wodoru.
- Odlewanie: Metal wprowadzany jest do formy lub matrycy w kontrolowanych parametrach temperatury, ciśnienia i prędkości. W przypadku odlewania metodą traconego skorupy są wstępnie podgrzewane, aby zapewnić całkowite wypełnienie i kierunkowe zestalenie.
- Chłodzenie i wyrzucanie: Kontrolowane szybkości chłodzenia regulują mikrostrukturę. Po szybkim hartowaniu po odlaniu często następuje starzenie lub obróbka cieplna przesycająca w celu uzyskania wymaganych właściwości mechanicznych.
- Wykończenie i kontrola: Bramy i piony są usuwane, powierzchnie są śrutowane lub poddawane obróbce chemicznej, a części poddawane są kontroli wymiarowej za pomocą współrzędnościowej maszyny pomiarowej (CMM), skanowaniu rentgenowskiemu lub tomografii komputerowej pod kątem porowatości wewnętrznej oraz, w razie potrzeby, mechanicznemu testowaniu próbek.
Zastosowania branżowe
Lotnictwa i Obrony
Lekkie odlewy precyzyjne w przemyśle lotniczym zdominowane są przez odlewane metodą traconego komponenty z tytanu i aluminium: obudowy turbin, wsporniki konstrukcyjne, obudowy awioniki i kolektory hydrauliczne. Możliwość skonsolidowania zespołów, które wcześniej wymagały wielu obrobionych elementów w jeden odlew, jest głównym czynnikiem wpływającym na koszty i wagę. Wspornik konstrukcyjny, który wcześniej składał się z pięciu spawanych detali, często można przekształcić w jeden odlew tracony o identycznych lub lepszych parametrach mechanicznych.
Samochody i pojazdy elektryczne
Lekkie odlewy samochodowe podlegają szybkim zmianom napędzanym przez elektryfikację. Pojazdy elektryczne zasilane akumulatorami wymagają komponentów konstrukcyjnych, które radzą sobie z obciążeniami zderzeniowymi bez wpływu stali na masę, a strategie podwozi wielomateriałowych w coraz większym stopniu opierają się na dużych odlewach ciśnieniowych aluminium jako węzłach konstrukcyjnych. Tak zwane podejście gigacastingowe – polegające na wytwarzaniu całych tylnych sekcji podwozia w postaci pojedynczych odlewów ciśnieniowych z aluminium – jest bezpośrednim rozwinięciem zasad odlewania precyzyjnego stosowanych na skalę produkcyjną. Węzły ramy pomocniczej, obudowy silników, wymienniki ciepła i zwrotnice zawieszenia należą do najpopularniejszych obecnie lekkich odlewów precyzyjnych w branży motoryzacyjnej.
Wyroby medyczne i wszczepialne
Odlewanie metodą traconego tytanu służy do produkcji implantów ortopedycznych i kręgosłupa, gdzie jednocześnie wymagana jest biokompatybilność, odporność na korozję i precyzyjna kontrola wymiarowa. Odlewany stop tytanu jest używany do produkcji klatek kręgosłupa, elementów rekonstrukcji stawu biodrowego i kolanowego oraz sprzętu do mocowania urazów. Tekstura powierzchni odlewów implantów jest celowo zarządzana: szorstkie tekstury sprzyjają osteointegracji, podczas gdy gładkie powierzchnie nośne minimalizują pozostałości zużycia.
Przemysłowe i Energetyczne
Obudowy pomp, korpusy zaworów, elementy sprężarek i łopatki turbin w przemysłowych urządzeniach energetycznych stanowią rosnący segment lekkiego odlewu precyzyjnego. W zastosowaniach, w których redukcja masy bezpośrednio zmniejsza zużycie energii – obrotowe elementy pomp i sprężarek – odlewy aluminiowe i magnezowe wypierają żeliwo szare, zapewniając wzrost wydajności, który pozwala odzyskać inwestycje w oprzyrządowanie w stosunkowo krótkich seriach produkcyjnych.
Zapewnienie jakości i ocena nieniszcząca
Precyzja w lekkich odlewach precyzyjnych rozciąga się na reżim kontroli. W przypadku komponentów o krytycznym znaczeniu dla bezpieczeństwa w dokumentacji zamówienia powszechnie określa się następujące metody oceny nieniszczącej.
Badania radiograficzne za pomocą promieni rentgenowskich lub tomografii komputerowej ujawniają wewnętrzną porowatość, wtrącenia i zimne zamknięcia. W szczególności tomografia komputerowa stała się złotym standardem w przypadku złożonych odlewów, ponieważ pozwala uzyskać trójwymiarową mapę stanu wewnętrznego, na którą można nałożyć model CAD w celu jednoczesnej weryfikacji geometrii i integralności. Kontrola penetrantem fluorescencyjnym pozwala wykryć pęknięcia i zakładki powodujące uszkodzenie powierzchni. Weryfikacja wymiarowa za pomocą maszyny współrzędnościowej potwierdza krytyczne wymiary interfejsu, otwory łożysk i płaskość powierzchni współpracujących. Próbki do testów mechanicznych wylewane z tego samego ciepła potwierdzają wytrzymałość na rozciąganie, granicę plastyczności, wydłużenie i twardość zgodnie ze specyfikacją materiału.
Rozważania projektowe dla inżynierów odlewnictwa
Efektywne lekkie odlewanie precyzyjne rozpoczyna się na długo przed wylaniem metalu. Zasady projektowania pod kątem odlewu (DFC) kierują decyzjami geometrycznymi, które określają, czy komponent może być produkowany powtarzalnie w ramach tolerancji. Jednolite sekcje ścian zapobiegają zróżnicowanemu krzepnięciu i powstawaniu gorących punktów, które tworzą porowatość skurczową. Kąty pochylenia od 1 do 3 stopni na powierzchniach pionowych umożliwiają czyste wyrzucanie z matryc. Obfite zaokrąglenia na przecinających się ścianach rozkładają naprężenia podczas krzepnięcia i użytkowania. Żebra są skuteczniejsze niż zwiększanie całkowitej grubości ścianki w celu uzyskania sztywności w lekkich konstrukcjach.
Oprogramowanie do optymalizacji topologii, obecnie szeroko zintegrowane z procesem projektowania odlewów, generuje organiczne geometrie o minimalnej masie, które kierują metal tylko tam, gdzie istnieje potrzeba konstrukcyjna. Te zoptymalizowane geometrie, niegdyś możliwe tylko w procesie wytwarzania przyrostowego, są coraz częściej realizowane poprzez odlewanie metodą traconego paliwa dzięki postępowi w technologii powłok ceramicznych i zastosowaniu drukowanych w 3D wzorów woskowych generowanych bezpośrednio z wyników optymalizacji topologii.
Pojawiające się osiągnięcia w tej dziedzinie
Kilka kierunków technologicznych aktywnie poszerza granice lekkiego odlewu precyzyjnego. Druk strumieniowy metodą piaskowania spoiwa i druk w formach ceramicznych w oparciu o stereolitografię eliminują całkowicie oprzyrządowanie do tworzenia szablonów w przypadku prototypów i produkcji niskoseryjnej, skracając czas opracowywania z tygodni do dni. Obróbka półstałego aluminium stosowana do części konstrukcyjnych o wysokiej integralności wchodzi na większą skalę do produkcji samochodów. Monitorowanie procesu w czasie rzeczywistym za pomocą czujników wbudowanych w matryce, w połączeniu z modelami uczenia maszynowego wyszkolonymi na podstawie historycznych danych o defektach, umożliwia kontrolę napełniania, krzepnięcia i chłodzenia w zamkniętej pętli, zmniejszając ilość odpadów i umożliwiając węższe okna procesowe. Wreszcie, nowe systemy stopów aluminium-lit i aluminium-skand oferują redukcję gęstości o 5 do 10 procent w porównaniu z konwencjonalnymi stopami aluminium, zachowując lub poprawiając właściwości mechaniczne, otwierając dalsze możliwości zmniejszenia masy odlewanych konstrukcji lotniczych.
Czynniki kosztowe i względy ekonomiczne
Lekki odlew precyzyjny wiąże się z wyższymi jednostkowymi kosztami oprzyrządowania niż konwencjonalne odlewanie lub produkcja prostych geometrii, ale ekonomia staje się przekonująca przy średnich i dużych ilościach oraz po ocenie całkowitego kosztu posiadania. Zredukowana obróbka po odlewie obniża koszty robocizny produkcyjnej i narzędzi skrawających. Konsolidacja części skraca czas montażu, liczbę elementów złącznych i obciążenie związane z inspekcją. Zmniejszenie masy w przemyśle lotniczym przekłada się bezpośrednio na oszczędność paliwa w całym okresie użytkowania mierzonym w dziesięcioleciach. W pojazdach elektrycznych redukcja masy zwiększa zasięg lub pozwala na zmniejszenie rozmiaru akumulatorów, co ma wpływ na koszty w całym okresie eksploatacji pojazdu.
Wartość progowa rentowności, przy której zwracana jest inwestycja w narzędzia do odlewania precyzyjnego, różni się w zależności od procesu i złożoności części. Oprzyrządowanie do odlewania metodą traconego aluminium do części lotniczych i kosmicznych jest zwykle odzyskiwane w kilkuset częściach. Oprzyrządowanie do odlewania ciśnieniowego aluminium do zastosowań motoryzacyjnych jest ekonomicznie uzasadnione przy rocznych ilościach od kilku tysięcy części w górę, w zależności od kosztu matrycy.
Wybór partnera do lekkiego i precyzyjnego odlewania
Różnica w możliwościach dostawców odlewów jest znacząca. Odlewnia wyposażona w prawdziwie lekkie odlewy precyzyjne utrzymuje kontrolowane topienie w atmosferze, aby zapobiec utlenianiu stopów reaktywnych, skalibrowany sprzęt CMM do sprawdzania wymiarów, możliwość tomografii komputerowej do wewnętrznej kontroli krytycznych części oraz udokumentowane kompetencje metalurgiczne w zakresie określonych rodzin stopów istotnych dla danego zastosowania. Certyfikaty takie jak AS9100 dla przemysłu lotniczego i kosmicznego, ISO 13485 dla wyrobów medycznych i IATF 16949 dla branży motoryzacyjnej stanowią niezawodne wskaźniki zastępcze dla podstawowej dyscypliny procesowej wymaganej do spójnej produkcji odlewów precyzyjnych zgodnie ze specyfikacją.
Wczesne zaangażowanie dostawcy – angażowanie odlewni już na etapie projektowania komponentów, a nie tylko na etapie wyceny – konsekwentnie daje lepsze wyniki. Inżynierowie odlewni mogą zidentyfikować cechy projektu, które komplikują lub zagrażają odlewowi, przed wykonaniem oprzyrządowania i mogą zasugerować modyfikacje geometrii, które zachowują zamierzenia projektowe, poprawiając jednocześnie wydajność, spójność wymiarową i ostatecznie koszt.