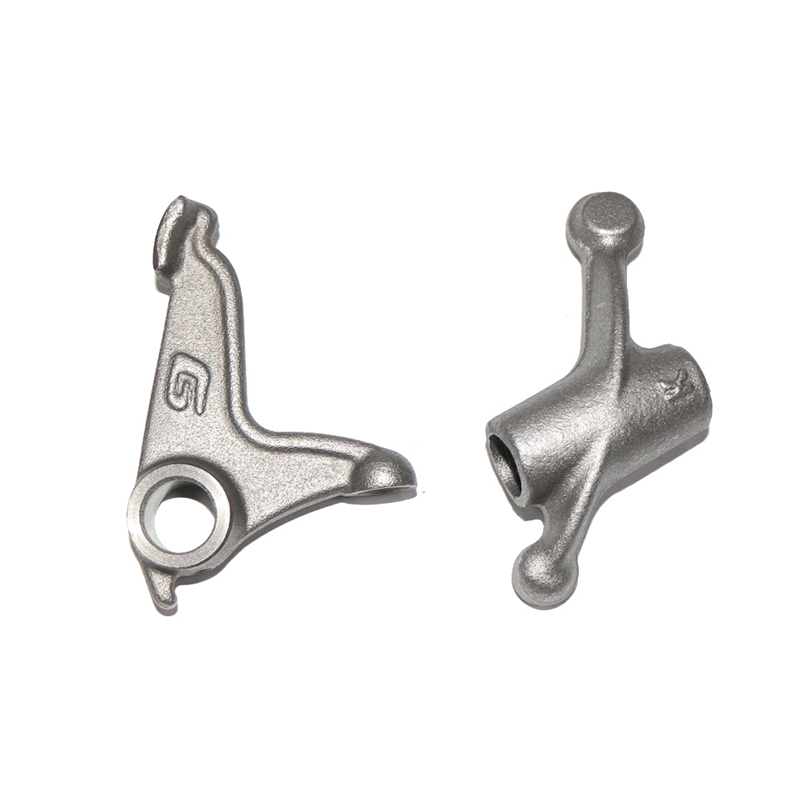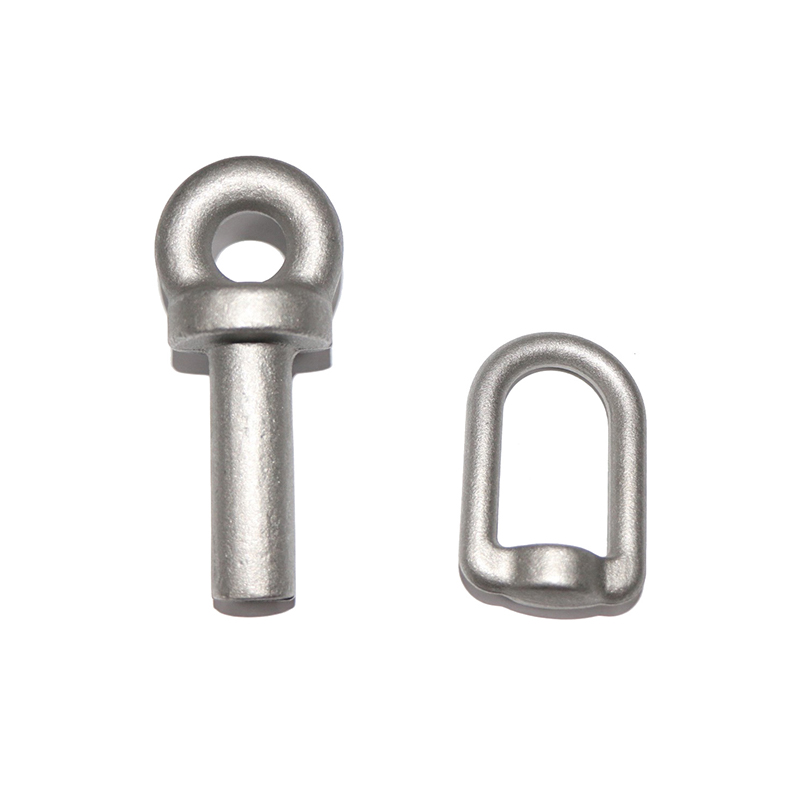
Cicha, ale konsekwentna rewolucja zmienia świat branża odlewnicza . Kierując się imperatywem „Nowej Produktywności” – ramy integrującej zaawansowaną materiałoznawstwo, inteligentną produkcję i ekologiczną inżynierię procesową – wysokowydajne odlewy ze stali nierdzewnej i stali stopowej na nowo definiują możliwości precyzyjnej produkcji w zaawansowanych zastosowaniach przemysłowych.
Przez dziesięciolecia sektor odlewniczy zajmował paradoksalną pozycję w przemyśle ciężkim: niezbędny dla niemal każdego wytwarzanego produktu, a jednocześnie postrzegany jako proces towarowy o niskim poziomie zaawansowania technologicznego i odporny na znaczące innowacje. To przekonanie jest już nieaktualne. Połączenie metalurgii obliczeniowej, cyfrowo kontrolowanego krzepnięcia, systemów jakości w zamkniętej pętli i niskoemisyjnej chemii procesowej podniosło precyzyjne odlewanie do strategicznej dziedziny technologii – takiej, którą wysokiej klasy producenci z branży lotniczej, energetycznej, sprzętu medycznego i zaawansowanej mobilności coraz częściej uznają za wyróżnik konkurencyjny, a nie za element łańcucha dostaw.
Zrozumienie „nowej produktywności” w kontekście castingu
Koncepcja Nowej Produktywności w produkcji wykracza poza konwencjonalne mierniki wydajności. Opisuje jakościową zmianę w siłach wytwórczych dostępnych dla organizacji przemysłowych – charakteryzującą się połączeniem zaawansowanej technologii, wysoko wykwalifikowanej wiedzy ludzkiej i myślenia na poziomie systemowym w całym łańcuchu wartości. W branży odlewniczej Nowa Produktywność przejawia się w trzech wzajemnie powiązanych wymiarach.
Integracja technologii jako siła produkcyjna
Tradycyjne odlewanie opierało się na zgromadzonej wiedzy rzemieślniczej, empirycznie uzyskanych parametrach procesu i kontroli poprocesowej w celu zarządzania jakością. Nowa produktywność zastępuje ten reaktywny model proaktywnym, opartym na danych. Oprogramowanie symulacyjne przewiduje fronty krzepnięcia, gradienty termiczne i powstawanie porowatości skurczowej przed wystąpieniem pierwszego wylania. Matryce czujników wbudowane w narzędzia formujące zapewniają w czasie rzeczywistym termiczne sprzężenie zwrotne, które zamyka pętlę między zamierzeniami projektowymi a wynikiem fizycznym. Zautomatyzowane systemy oceny nieniszczącej — tomografia komputerowa, ultradźwięki z układem fazowym, radiografia cyfrowa — zastępują pobieranie próbek statystycznych 100% kontrolą objętościową krytycznych odlewów.
Łącznie technologie te skracają tradycyjny cykl opracowywania odlewów z miesięcy do tygodni, jednocześnie podnosząc poziom jakości. Rezultatem jest nie tylko szybsza produkcja istniejących projektów, ale także możliwość wytwarzania geometrii, składu stopów i tolerancji wymiarowych, które były wcześniej nieosiągalne.
Kapitał ludzki i systemy wiedzy
Nowa produktywność wymaga także przekształcenia profilu kapitału ludzkiego. Metalurg, który rozumie termodynamikę stopów, inżynier procesu, który potrafi interpretować wyniki symulacji krzepnięcia, oraz analityk danych, który potrafi budować predykcyjne modele jakości, muszą pracować jako zintegrowany zespół, a nie specjaliści sekwencyjni. Odlewnie, które dokonały tej zmiany organizacyjnej, zgłaszają skrócenie harmonogramu wprowadzania nowych produktów o 30–50% i zmniejszenie współczynnika odrzuceń pierwszego artykułu o porównywalne marże.
Systemowe myślenie w ramach łańcucha wartości
Być może najważniejsze jest to, że New Productivity zmienia podejście dostawcy odlewów do roli partnera wspólnego rozwoju, a nie dostawcy komponentów. Gdy producent łopatek turbiny i jej dostawca odlewów wspólnie optymalizują skład stopu, geometrię kanału chłodzącego i wymagania dotyczące wykończenia powierzchni przy użyciu wspólnych modeli symulacyjnych, w rezultacie powstają komponenty, które działają lepiej w eksploatacji, a ich produkcja zużywa mniej zasobów. To systemowe podejście – optymalizacja ponad granicami organizacyjnymi, a nie wewnątrz nich – jest cechą charakterystyczną Nowej Produktywności w odlewnictwie precyzyjnym.
Nowa produktywność w odlewaniu nie polega po prostu na dokładniejszym odlewaniu – chodzi o uczynienie precyzji samą w sobie platformą dla jednoczesnego postępu w zakresie wydajności, zrównoważonego rozwoju i konkurencyjności ekonomicznej.
Fundamenty metalurgiczne: Odlewy ze stali nierdzewnej
Odlewy ze stali nierdzewnej zajmują krytyczną pozycję w wysokiej klasy produkcji wszędzie tam, gdzie musi współistnieć odporność na korozję, wytrzymałość w podwyższonej temperaturze i integralność wymiarowa. Rewolucja w odlewaniu precyzyjnym pogłębiła możliwości każdej większej rodziny stali nierdzewnej, otwierając zastosowania, które wcześniej były zaspokajane jedynie przez produkty kute lub kute po znacznie wyższych kosztach.
Gatunki austenityczne: nowa definicja konia roboczego
CF8M (odlewny odpowiednik 316L) pozostaje dominującym gatunkiem odlewniczym austenitycznym do zastosowań w procesach chemicznych, farmaceutycznych i spożywczych. Zaawansowana praktyka topienia — rafinacja poprzez odwęglanie argonowo-tlenowe (AOD), a następnie odgazowanie próżniowe — obecnie stale pozwala na osiągnięcie zawartości węgla poniżej 0,03% eliminując ryzyko uczulenia w strefach wpływu ciepła spoiny i umożliwiając pracę w agresywnym środowisku halogenkowym bez korozji międzykrystalicznej. Kontrolowane dodatki krzemu i manganu poprawiają lejność bez pogarszania odporności na korozję, podczas gdy mikrostopy azotu wzmacniają osnowę austenitu poprzez utwardzanie w roztworze stałym międzywęzłowym.
Wysokostopowe gatunki austenityczne – zwłaszcza CN3MN (superaustenityczna 6Pon) – reprezentuje granicę wydajności odlewów ze stali nierdzewnej. Dzięki liczbom równoważnym odporności na wżery (PREN) przekraczającym 45, stopy te są odporne na korozję wżerową i szczelinową wywołaną chlorkami podczas odsalania wody morskiej, ropy i gazu na morzu oraz w instalacjach odsiarczania gazów spalinowych, gdzie konwencjonalne odlewy 316L zawiodłyby w ciągu kilku miesięcy.
Odlewy duplex i superduplex
Rodzina stali nierdzewnej typu duplex – charakteryzująca się zrównoważoną mikrostrukturą austenitu i ferrytu – zapewnia przekonującą kombinację odporności na korozję zbliżoną do tej w przypadku wysokostopowych stali austenitycznych, przy granicy plastyczności w przybliżeniu dwukrotnie większej niż w przypadku stiardowych gatunków austenitycznych. CD4MCuN i CD3MN (odlewane odpowiedniki 2205 duplex) zyskały znaczny udział w rynku korpusów pomp, korpusów zaworów i wirników dla sektorów chemicznego, odsalania i zastosowań podmorskich.
Precyzyjna kontrola równowagi fazowej austenit-ferryt – najlepiej utrzymywanej pomiędzy 40% a 60% ferrytu – jest głównym wyzwaniem metalurgicznym w odlewaniu dupleksowym. Nowoczesne odlewnie osiągają to dzięki ściśle kontrolowanemu ciśnieniu cząstkowemu azotu podczas rafinacji AOD i precyzyjnemu zarządzaniu szybkością chłodzenia po zestaleniu poprzez oprzyrządowanie do projektowania form. Odlewy odbiegające od docelowej równowagi fazowej wykazują obniżoną wytrzymałość, zmniejszoną odporność na korozję i podatność na kruchość fazy sigma podczas pracy w temperaturach pośrednich.
Austenityczny (CF8M / CF3M)
Zoptymalizowany pod kątem odporności na korozję w środowiskach chemicznych i farmaceutycznych. Rafinacja próżniowa AOD pozwala uzyskać C poniżej 0,03%. PREN 25–35.
Superaustenityczny (CN3MN)
Gatunki 6Pon do ekstremalnych środowisk halogenkowych. PREN powyżej 45. Usługa odsiarczania wody morskiej i spalin. Granica plastyczności odlewu 240–310 MPa.
Dupleks (CD4MCuN / CD3MN)
Zrównoważony austenit-ferryt. Granica plastyczności 2x gatunki austenityczne. Zastosowania pomp, zaworów i wirników. Krytyczna równowaga fazowa kontrolowana N.
Martenzytyczny (CA15 / CA6NM)
Wysoka twardość i odporność na zużycie wirników turbin hydraulicznych, wirników pomp. CA6NM oferuje wyższą wytrzymałość w porównaniu z CA15 w zastosowaniach wodnych.
Gatunki martenzytyczne do zastosowań wymagających dużych naprężeń
Tam, gdzie odporność na ścieranie i twardość mają pierwszeństwo przed odpornością na korozję, szczególnie dotyczy to odlewów ze stali nierdzewnej martenzytycznej CA6NM — dominują zastosowania w przypadku wirników turbin hydroelektrycznych i wirników pomp. Kontrolowane odpuszczanie stosowane w odlewach CA6NM pozwala uzyskać mikrostrukturę odpuszczonego martenzytu o wytrzymałości na rozciąganie 760–965 MPa, udarności Charpy’ego przekraczającej 100 J i wystarczającej ciągliwości, aby wytrzymać cykliczne obciążenia hydrauliczne występujące w elektrowniach przepływowych i szczytowo-pompowych. Duże prowadnice CA6NM przekraczające 70 ton w jednoczęściowej konstrukcji stanowią jedno z najbardziej wymagających osiągnięć w zakresie odlewania precyzyjnego we współczesnym przemyśle.
Odlewy ze stali stopowej: inżynieria zapewniająca ekstremalną wydajność
Podczas gdy odlewy ze stali nierdzewnej są przeznaczone do środowisk zdominowanych przez korozję, odlewy ze stali stopowych służą domenie uzupełniającej: zastosowania wymagające ekstremalnych parametrów mechanicznych – wysokiej wytrzymałości, udarności, odporności na zużycie lub odporności na pełzanie w podwyższonej temperaturze – często przy braku agresywnych mediów korozyjnych.
Odlewy niskostopowe o wysokiej wytrzymałości
The 8630 i 4340 równoważne gatunki odlewów zapewniają wytrzymałość na rozciąganie przekraczającą 1000 MPa przy wartościach udarności Charpy'ego odpowiednich do pracy w Arktyce w temperaturze –60°C, obsługując krytyczne zastosowania w podmorskim sprzęcie głowic odwiertów, maszynach górniczych i wielkogabarytowych elementach konstrukcyjnych dźwigów samojezdnych i urządzeń dźwigowych. Precyzyjna kontrola równoważnika węgla (CE) jest niezbędna dla spawalności bez podgrzewania wstępnego w scenariuszach napraw w terenie – jest to krytyczny wymóg w przypadku odlewów, które mogą wymagać konserwacji w odległych lokalizacjach.
Odmiany chromowo-molibdenowe odporne na pełzanie
Zastosowania petrochemiczne i energetyczne narażają odlewy na długotrwałe obciążenia w temperaturach od 400°C do 650°C, czyli w warunkach, w których pełzanie konwencjonalnej stali węglowej jest niedopuszczalne. The WC6 (1,25Kr-0,5Pon) i WC9 (2,25Kr-1Mo) gatunki odlewów staliwnych i bardziej zaawansowane C12A Gatunek (9Kr-1Mo-V) wywodzący się ze specyfikacji rur kutych P91, zapewnia wytrzymałość na pełzanie i odporność na utlenianie wymagane przez obudowy turbin parowych, korpusy zaworów w wysokociśnieniowych kolektorach parowych i elementy zbiorników ciśnieniowych reaktorów.
Precyzyjne odlewanie C12A i jego odmian wymaga wyjątkowo ścisłej kontroli mikrododatków boru, azotu i niobu, które stabilizują strukturę hartowanej martenzytycznej listwy odpowiedzialnej za długoterminową wytrzymałość na pełzanie. Nieautoryzowane zastąpienie stopami Cr-Mo niższej jakości – historyczne ryzyko jakościowe w branży – jest obecnie w dużej mierze łagodzone dzięki przenośnej weryfikacji stopu XRF zintegrowanej z przepływami pracy inspekcji odbiorczych w postępowych obiektach użytkowników końcowych.
Odlewy ze stali stopowych odpornych na zużycie
Górnictwo, cementowanie i przetwórstwo kruszywa powodują poważne zużycie ścierne i udarowe odlewów. Żelazo białe o wysokiej zawartości chromu i Stal manganowa Hadfielda (11–14% austenitu Mn) reprezentują przeciwne krańce spektrum trybologicznego: żelazo białe zapewnia maksymalną odporność na ścieranie dzięki mikrostrukturze wzmocnionej węglikiem, ale ograniczoną udarność; Austenityczny mangan Hadfielda twardnieje pod wpływem uderzenia, osiągając twardość powierzchniową przekraczającą 500 HBW, zachowując jednocześnie wytrzymałość rdzenia, która zapobiega kruchemu pękaniu. Odlewanie precyzyjne umożliwia produkcję obu gatunków o złożonej geometrii – tulei kruszarki, tulei młyna, zębów czerpaka – które optymalizują geometrię powierzchni ścieralnej w celu wydłużenia żywotności poza to, na co pozwalają jednolite odlewy płaskie.
| Stopień stopu | Kluczowe pierwiastki stopowe | Typowe zastosowanie | Przewaga wydajności |
|---|---|---|---|
| Odpowiednik 8630 | Ni Cr Mo | Podmorskie głowice odwiertów, haki dźwigowe | 1000 MPa UTS, wytrzymałość arktyczna |
| WC6 (1,25Cr-0,5Mo) | Cr Mo | Korpusy zaworów pary, obudowy turbin | Wytrzymałość na pełzanie do 550°C |
| C12A (9Cr-1Mo-V) | Cr Mo V Uwaga | Turbiny parowe na parametry ultranadkrytyczne | Wytrzymałość na pełzanie do 650°C, odporność na utlenianie |
| Hadfield Mn Steel | Mn 11–14% | Wkładki kruszarki, wkładki młyna | Utwardzanie przez zgniot do 500 HBW pod wpływem uderzenia |
| Żelazo białe o wysokiej zawartości Cr | Cr 15–28% C 2,5–3,5% | Wkładki, wirniki pomp szlamowych | Maksymalna odporność na ścieranie, HRC 58–65 |
| Utwardzane przez opady atmosferyczne | Ni Cu Al | Odlewy konstrukcyjne dla przemysłu lotniczego | Wysoka wytrzymałość w stosunku do masy, stabilność wymiarowa |
Innowacje procesowe: inżynieria precyzji
Doskonały skład chemiczny stopu jest konieczny, ale niewystarczający do uzyskania wysokiej jakości odlewów. Łańcuch procesu, który przekształca ciekły metal w gotowy odlew – od projektu formy, poprzez kontrolę krzepnięcia, obróbkę cieplną i wykończenie – określa, czy potencjalne właściwości stopu zostaną zrealizowane w końcowym komponencie.
- 01
Obliczeniowy projekt odlewu
Symulacja krzepnięcia metodą elementów skończonych (przy użyciu platform takich jak MAGMASOFT, ProCAST lub AnyCasting) przewiduje powstawanie porowatości, podatność na rozdzieranie na gorąco i rozkład gradientu mikrostruktury przed obróbką narzędzia. Zoptymalizowane pod kątem topologii systemy wlewowe i wznoszące minimalizują straty wydajności, zapewniając jednocześnie kierunkowe krzepnięcie w kierunku strategicznie rozmieszczonych podajników. Wirtualny DOE (Design of Experiment) zastępuje kosztowne próby fizyczne w celu optymalizacji parametrów procesu.
- 02
Zaawansowane topienie i rafinacja
Konwertery odwęglania argonu i tlenu (AOD) umożliwiają precyzyjną kontrolę węgla, siarki i azotu w wytopach stali nierdzewnej i stopowej, minimalizując jednocześnie straty utleniania chromu. Sekwencje topienia indukcyjnego próżniowego (VIM) i przetapiania łukiem próżniowym (VAR) stosowane do nadstopów i najwyższej jakości stopów do odlewania w przemyśle lotniczym zapewniają zawartość wtrąceń niemal zerową i kontrolowane struktury ziaren dendrytycznych niezbędne dla integralności elementów obrotowych.
- 03
Technologia form i zarządzanie temperaturą
Systemy powłok do odlewów precyzyjnych z profilami o zaprojektowanej przepuszczalności, formy do odlewania piaskowego z termicznie dobranymi masami okładzinowymi oraz trwałe oprzyrządowanie do form z konforemnymi kanałami chłodzącymi — możliwe dzięki produkcji dodatków metalicznych — zapewniają niespotykaną dotąd kontrolę nad lokalnymi szybkościami krzepnięcia. Kontrolowane krzepnięcie kierunkowe eliminuje równoosiowe strefy ziaren w krytycznych sekcjach, tworząc mikrostruktury kolumnowe lub monokrystaliczne w odlewach ze stopów wysokotemperaturowych.
- 04
Monitorowanie procesu i sterowanie adaptacyjne
Matryce termopar wbudowane w oprzyrządowanie form przekazują w czasie rzeczywistym dane termiczne do systemów kontroli procesu, które regulują przepływ wody chłodzącej, sekwencje otwierania form lub lokalną aktywację elementu grzejnego w celu utrzymania docelowych profili krzepnięcia. Systemy wizyjne maszynowe na liniach wytrząsania i czyszczenia wykrywają anomalie powierzchni, gdy odlew jest jeszcze w temperaturze procesu, umożliwiając natychmiastowe podjęcie działań naprawczych, zanim dalsze operacje dodadzą wartości potencjalnie wadliwym częściom.
- 05
Precyzyjna obróbka cieplna
Cyfrowo kontrolowana atmosfera pieca z gęstością termopary wystarczającą do osiągnięcia jednorodności temperatury w granicach 5°C w całym wkładzie przekształca mikrostruktury w stanie odlewu w celu osiągnięcia docelowych specyfikacji właściwości mechanicznych. Zarządzanie szybkością hartowania — przy użyciu polimerów, wody lub środków hartujących z wymuszonym obiegiem powietrza — kontroluje początkowe temperatury martenzytu i końcowe gradienty twardości w odlewach ze stali stopowej utwardzanej na wskroś. Cykle obróbki cieplnej po spawaniu stosowane w strefach naprawy spoin stali nierdzewnej są weryfikowane poprzez badanie twardości i udarności na próbkach kuponowych obrabianych razem z odlewami produkcyjnymi.
- 06
Ocena nieniszcząca i cyfrowe zapisy jakości
Zautomatyzowana tomografia komputerowa (CT) skanująca odlewy metodą traconego wosku generuje trójwymiarowe zapisy kontroli wolumetrycznej, które identyfikują porowatość wewnętrzną, podłużnice wtrętowe i odchylenia grubości ścianek z rozdzielczością submilimetrową. Radiografia cyfrowa z oprogramowaniem do automatycznego rozpoznawania defektów (ADR) przetwarza zdjęcia rentgenowskie odlewów piaskowych z szybkością 10 razy większą niż interpretacja ręczna, zachowując lub poprawiając niezawodność wykrywania. Wszystkie dane z kontroli są przechowywane w cyfrowych systemach zarządzania jakością, powiązanych z numerami seryjnymi odlewów, w celu zapewnienia pełnej identyfikowalności cyklu życia.
Ułatwianie ekologicznej modernizacji wysokiej klasy produkcji
Wkład wysokowydajnych odlewów precyzyjnych w ekologiczną produkcję działa na dwóch poziomach: ograniczenie wpływu samego procesu odlewania na środowisko oraz wspierająca rola, jaką odgrywają doskonałe odlewy w transformacji energetycznej i dekarbonizacji dalszych gałęzi przemysłu.
Dekarbonizacja procesu odlewniczego
Konwencjonalne operacje odlewnicze — topienie żeliwiaka, przygotowanie piasku, śrutowanie i szlifowanie — były w przeszłości energochłonne i powodowały duże emisje. Model Nowej Produktywności wywiera systematyczną presję na każdym etapie. Elektryczne piece indukcyjne zastępujące żeliwiaki opalane paliwami kopalnymi zmniejszają bezpośrednią emisję węgla o 40–60% i poprawiają kontrolę temperatury stopu do standardów nieosiągalnych w systemach spalania. W systemach spoiw do rdzeni piaskowych odchodzi się od żywic fenolowo-formaldehydowych na rzecz nieorganicznych krzemianów i alternatywnych rozwiązań organicznych pochodzących z biomasy, eliminując emisję lotnych związków organicznych (LZO) z operacji wypalania i odlewania rdzeni. Powłoki na bazie wody zastępujące powłoki na bazie rozpuszczalników dodatkowo zmniejszają zawartość LZO.
Filozofia odlewania o kształcie zbliżonym do netto bezpośrednio uwzględnia efektywność materiałową – największą pojedynczą dźwignię środowiskową w odlewnictwie metali. Każdy kilogram stali, który trafia do pieca do topienia, ale nie dociera do gotowego odlewu, oznacza zmarnowaną energię, surowiec i zasoby przetwórcze. Zaawansowana konstrukcja wlewu, zoptymalizowana geometria wzniosu i precyzyjna kontrola wymiarowa zmniejszają stosunek wylanej masy do masy gotowego odlewu (stosunek zakupu do lotu w terminologii lotniczej) z historycznych wartości 3:1 lub wyższych do stosunków bliskich 1,3:1 w dojrzałych operacjach odlewania metodą traconego wosku. Korzyści dla środowiska — mniejsze topienie, mniej mielenia i mniej recyklingu złomu — są natychmiastowe i znaczne.
Wskaźniki ekologicznego odlewania — wiodąca praktyka w branży
- Elektryczne topienie indukcyjne przy użyciu odnawialnych źródeł energii: emisje w zakresie 2 zbliżają się do zera
- Nieorganiczne systemy rdzeni wiążących: emisje LZO zmniejszone o 95% w porównaniu z fenolowymi komorami chłodniczymi
- Regeneracja piasku w obiegu zamkniętym: dodatek piasku pierwotnego poniżej 3% całkowitego zużycia piasku
- Odlewy inwestycyjne o kształcie zbliżonym do netto: współczynnik zakupu do lotu poniżej 1,4 w przypadku złożonych geometrii lotniczych
- Odzysk ciepła z wody chłodzącej formę: stopień odzysku energii cieplnej przekraczający 60%
- Redukcja ilości braków dzięki projektowaniu opartemu na symulacji: współczynnik akceptacji przy pierwszym uruchomieniu powyżej 95%
Umożliwienie przejścia energii poprzez odlewy krytyczne
Infrastruktura czystej energii budowana na całym świecie – turbiny wiatrowe, elektrownie jądrowe, urządzenia do produkcji zielonego wodoru, elektrownie szczytowo-pompowe i systemy wychwytywania dwutlenku węgla – jest w dużym stopniu zależna od wysokowydajnych odlewów precyzyjnych, które spełniają wymagania, których nie może spełnić żadna konwencjonalna metoda odlewania.
Duże wały główne turbin wiatrowych i odlewy piast w klasach równoważnych EN-GJS-400-18-LT żeliwo sferoidalne lub stal stopowa o wysokiej wytrzymałości musi przetrwać 20 lat cyklicznego obciążenia zmęczeniowego w morskim środowisku przybrzeżnym, co wymaga spójności właściwości materiału w odlewach o masie od 20 do 80 ton. Odlewy ze stali nierdzewnej klasy nuklearnej do korpusów głównych pomp chłodziwa i korpusów zaworów chłodziwa reaktorów wymagają zgodności z ASME Sekcja III standardy jakości nuklearnej – jedne z najbardziej wymagających specyfikacji odlewów w każdej branży. Usługi wodorowe wymagają odlewów z austenitycznej stali nierdzewnej o kontrolowanej zawartości ferrytu i sprawdzonej odporności na kruchość wodorową, potwierdzonej testami rozciągania przy powolnym odkształceniu.
W każdym z tych zastosowań wkład odlewów precyzyjnych w infrastrukturę zielonej energii jest warunkiem umożliwiającym, a nie stopniową poprawą. Węzeł turbiny wiatrowej, który ulegnie przedwczesnej awarii, nie oznacza jedynie straty produkcyjnej – usuwa z eksploatacji obiekt wytwarzający czystą energię w momencie historycznym, kiedy każda gigawatogodzina energii odnawialnej ma maksymalną wartość dla środowiska.
Zalety śladu węglowego w cyklu życia
Oceniając cały cykl życia produktu, a nie tylko na etapie produkcji, odlewy precyzyjne często wykazują lepsze profile środowiskowe w porównaniu z alternatywnymi drogami produkcji. Złożona obudowa pompy wykonana w postaci pojedynczego odlewu precyzyjnego eliminuje montaż wielu obrobionych maszynowo płyt, połączeń spawanych i złączek, z których każdy przenosi własny węgiel powstały w wyniku wydobycia, przetwarzania i łączenia surowców. Wyższa początkowa inwestycja odlewu w jakość materiału i procesu zwraca się wielokrotnie w wyniku wydłużonego okresu użytkowania, zmniejszonej liczby interwencji konserwacyjnych i uniknięcia nieplanowanych przestojów, które pociągają za sobą koszty emisji dwutlenku węgla w przypadku zakłóceń w produkcji.
Strategiczne zastosowania w wysokiej klasy sektorach produkcyjnych
Sektory generujące popyt na wysokowydajne odlewy ze stali nierdzewnej i stopowej mają wspólną cechę: działają na granicy wydajności w swoich branżach, gdzie ograniczenia materiałowe bezpośrednio ograniczają to, co jest możliwe do osiągnięcia. Odlewanie precyzyjne, możliwe dzięki nowej produktywności, stopniowo usuwa te ograniczenia.
Lotnictwa i Obrony
Odlewy konstrukcyjne i silniki dla przemysłu lotniczego wymagają najwyższej integracji swobody projektowania, niskiej masy i niezawodności. Odlewanie inwestycyjne superstopów na bazie niklu do elementów gorących sekcji turbin — przy użyciu technologii krzepnięcia kierunkowego lub krzepnięcia monokrystalicznego — pozostaje jedną z najbardziej wymagających technicznie operacji produkcyjnych. Odlewy ze stali nierdzewnej służą do konstrukcyjnych wsporników płatowca, kolektorów hydraulicznych i złączek do mocowania gondoli silnika, gdzie połączenie odporności na korozję, stosunku wytrzymałości do masy i złożoności geometrycznej eliminuje alternatywne opcje produkcyjne.
Ropa naftowa, gaz i produkty petrochemiczne
Podmorski sprzęt produkcyjny musi działać niezawodnie na głębokościach przekraczających 3000 metrów, w temperaturach bliskich zeru, pod ciśnieniem powyżej 1000 barów oraz w obecności siarkowodoru i dwutlenku węgla – czyli w warunkach, które jednocześnie wymagają maksymalnej integralności mechanicznej i odporności na korozję. Wysokostopowe odlewy ze stali nierdzewnej duplex i superduplex na korpusy choinek, bloki kolektorów i osprzęt do połączeń rurociągów stanowią segment o największej wartości na rynku odlewów precyzyjnych do zastosowań naftowych i gazowych. Zgodność z NACE MR0175 / ISO 15156 wymagania dotyczące pękania naprężeniowego siarczkowego są obowiązkowe i weryfikowane za pomocą standardowych protokołów badań stosowanych do produkcyjnych odlewów poddanych obróbce cieplnej.
Wytwarzanie energii i magazynowanie energii
Obudowy wewnętrzne turbin parowych pracujące w warunkach ultranadkrytycznych (600°C, 300 barów) stanowią szczyt wymagań dotyczących wydajności odlewów ze stali stopowej. System stopu C12A (9Cr-1Mo-V), zaadaptowany z doświadczeń z rurami elektrowni, umożliwia osiągnięcie temperatur i ciśnień pary poprawiających wydajność cyklu Rankine'a z 38% do ponad 45%, co stanowi bezpośredni termodynamiczny wkład w zmniejszenie zużycia paliwa i emisji CO2 na kilowatogodzinę wytworzonej energii elektrycznej. Przejście z warunków pary podkrytycznej do ultranadkrytycznej, możliwe częściowo dzięki zaawansowanej metalurgii odlewnictwa, jest jednym z najwyraźniejszych przykładów odlewania precyzyjnego umożliwiającego efektywność energetyczną na dużą skalę.
Sprzęt medyczny i nauki przyrodnicze
Sprzęt do sterylizacji narzędzi chirurgicznych, zbiorniki reaktorów farmaceutycznych i konstrukcje systemów obrazowania diagnostycznego wymagają odlewów ze stali nierdzewnej, które łączą w sobie biokompatybilność, łatwość czyszczenia, precyzję wymiarową i odporność na korozję w środowiskach obejmujących autoklawowanie parowe, agresywne środki czyszczące i ciągłe cykle użytkowania. Casting inwestycyjny 316L i 17-4PH stal nierdzewna do obudów sprzętu endoskopowego, oprzyrządowania do produkcji implantów i obudów radiofarmacji stanowi niszę o wysokiej wartości, w której wymagania jakościowe odlewni zorientowanych na nową produktywność zapewniają zdecydowane zróżnicowanie na tle konkurencji.
Budowanie nowej wydajności w zakresie odlewania: strategiczny plan działania
W przypadku producentów pragnących wykorzystać wysokowydajne odlewy precyzyjne jako zasób strategiczny – niezależnie od tego, czy są to producenci odlewów, czy organizacje inżynieryjne określające i zaopatrujące się w odlewy – ustrukturyzowane podejście do rozwoju potencjału zapobiega powszechnym pułapkom związanym z fragmentarycznym przyjęciem technologii i źle ustawionymi relacjami z dostawcami.
Oceń dojrzałość stopu i procesu
Przeprowadzaj systematyczne przeglądy aktualnych specyfikacji odlewów pod kątem wymagań aplikacji. Identyfikuj luki, w których konwencjonalne gatunki lub procesy ograniczają wydajność, i mapuj dostępne alternatywy dla stopów premium i procesów z wymiernymi różnicami wydajności.
Wdrażaj projekt oparty na symulacji
Uznaj symulację krzepnięcia za standardowy krok w opracowywaniu nowych odlewów przed wypuszczeniem oprzyrządowania. Zainwestuj w platformy symulacyjne obsługujące DoE lub uzyskaj dostęp do nich i zbuduj wewnętrzną wiedzę specjalistyczną w celu interpretacji wyników symulacji i podejmowania działań na ich podstawie.
Rygorystycznie kwalifikuj możliwości dostawcy
Wyjdź poza zgodność ze specyfikacją produktu, aby ocenić zdolność procesu dostawcy: praktykę topienia, dokumentację jednorodności pieca do obróbki cieplnej, zapisy kwalifikacji systemu NDT i dojrzałość systemu jakości zgodnie z normami takimi jak AS9100 lub ISO 9001 z nakładkami IATF.
Ustanowienie cyfrowej identyfikowalności jakości
Wymagaj od dostawców odlewów dostarczania cyfrowych zapisów inspekcji – danych ze skanów CT, skanów UT C, raportów wymiarowych CMM – w ustrukturyzowanych formatach powiązanych z numerami seryjnymi odlewów. Twórz przychodzące systemy jakości, które przetwarzają i archiwizują te zapisy na potrzeby zarządzania cyklem życia.
Zintegruj wskaźniki zrównoważonego rozwoju
Uwzględnij efektywność środowiskową odlewni – źródło energii, intensywność emisji, zużycie wody, stopień recyklingu odpadów – w kartach wyników oceny dostawców. Żądaj deklaracji śladu węglowego produktu (PCF) zgodnych z normą ISO 14067 jako podstawy raportowania emisji w zakresie 3.
Współpraca z dostawcami odlewów
Przenieś najważniejsze relacje castingowe z pozyskiwania transakcyjnego na partnerstwa w zakresie wspólnego rozwoju. Udostępniaj wymagania dotyczące wydajności aplikacji, dane dotyczące środowiska usług i wyniki analizy awarii inżynierom zajmującym się odlewami, którzy mogą przełożyć je na możliwości optymalizacji stopów i procesów.
Odlewanie precyzyjne jako strategiczny filar transformacji przemysłu
Rewolucja w odlewaniu precyzyjnym, napędzana zasadami Nowej Produktywności, nie jest stopniowym udoskonalaniem ustalonego procesu — jest to kompleksowa redefinicja tego, co może osiągnąć odlewanie jako technologia produkcji. Wysokowydajne odlewy ze stali nierdzewnej i stopowej, produkowane przez odlewnie, które w pełni przyswoiły sobie możliwości metalurgii obliczeniowej, inteligentnej kontroli procesów i systematycznej inżynierii jakości, są dziś nie do odróżnienia pod względem niezawodności konstrukcyjnej i precyzji wymiarowej od alternatywnych rozwiązań kutych i kutych, które w przeszłości zapewniały najwyższą wydajność.
Co ważniejsze, te zaawansowane odlewy umożliwiają, a nie tylko uczestniczą w ekologicznej modernizacji wysokiej klasy produkcji. Stanowią szkielet konstrukcyjny turbin wiatrowych przetwarzających energię odnawialną na energię elektryczną, elementy utrzymujące ciśnienie ultrawydajnych turbin parowych zmniejszających zużycie paliw kopalnych, odporne na korozję obudowy systemów ekologicznego elektrolizera wodoru oraz wysokiej jakości komponenty elektrowni jądrowych zapewniających niskoemisyjną moc obciążenia podstawowego. Ich produkcja w coraz większym stopniu spełnia standardy procesów ekologicznych — topienie elektryczne, spoiwa nieorganiczne, wydajność zbliżoną do kształtu netto, obieg zasobów w obiegu zamkniętym — które dopasowują proces produkcyjny do zrównoważonych zastosowań końcowych, którym służą.
Dla wysokiej klasy producentów, którzy muszą sprostać podwójnym imperatywom: wiodącej wydajności technologicznej i odpowiedzialności za środowisko, inwestycja w możliwości odlewania precyzyjnego – czy to jako producent, czy jako wyrafinowany klient wymagający specyfikacji – stanowi jedno z zobowiązań zapewniających najwyższy zwrot w obecnym krajobrazie przemysłowym.