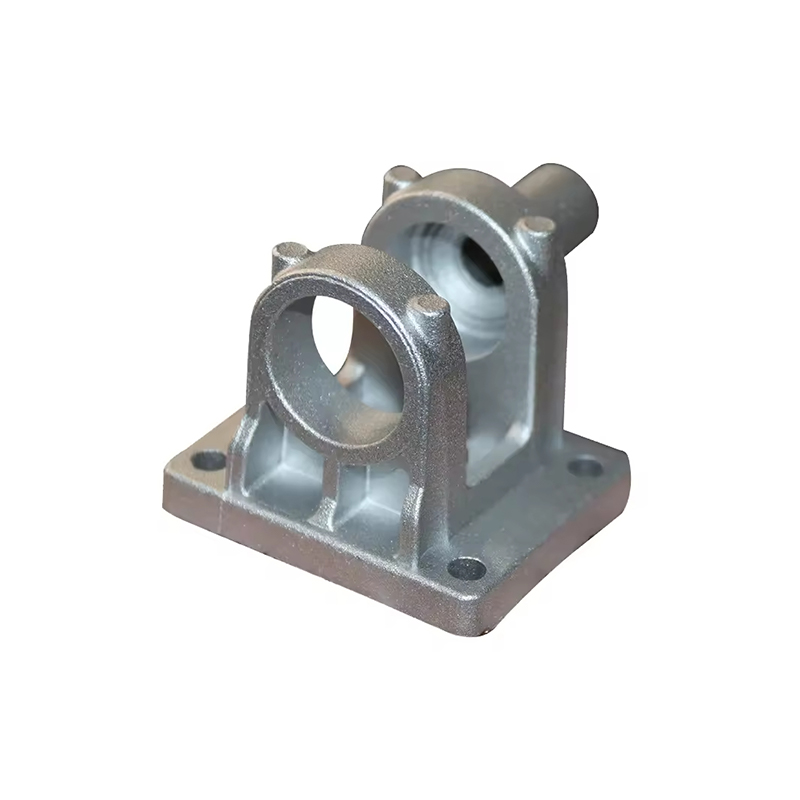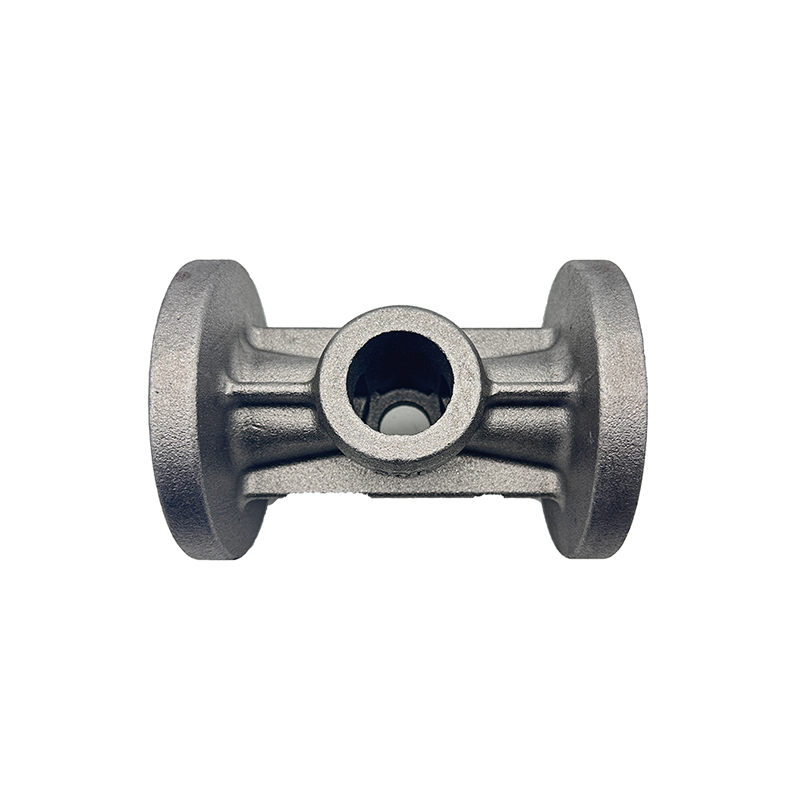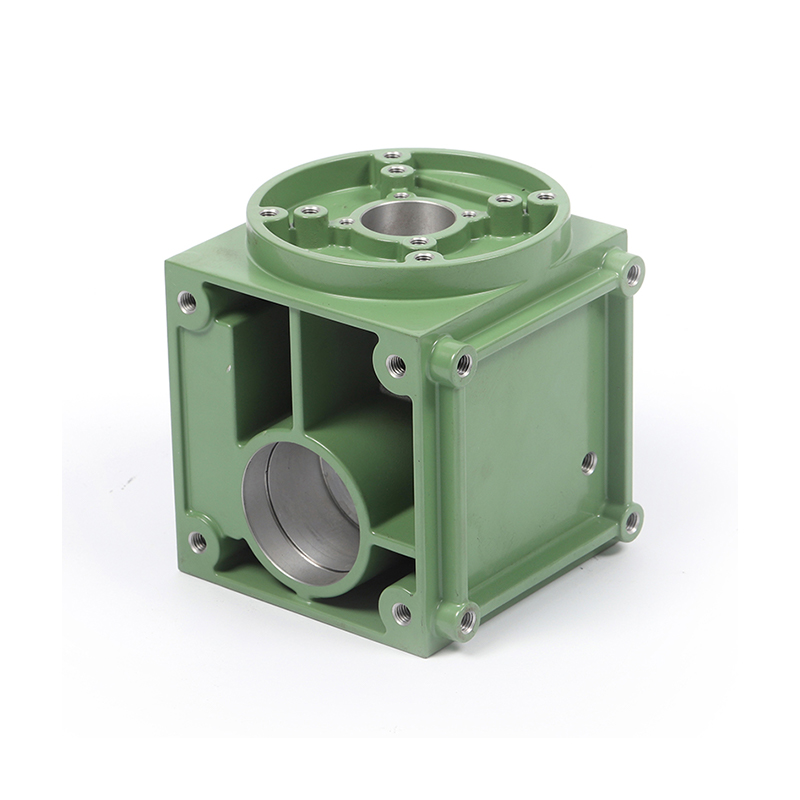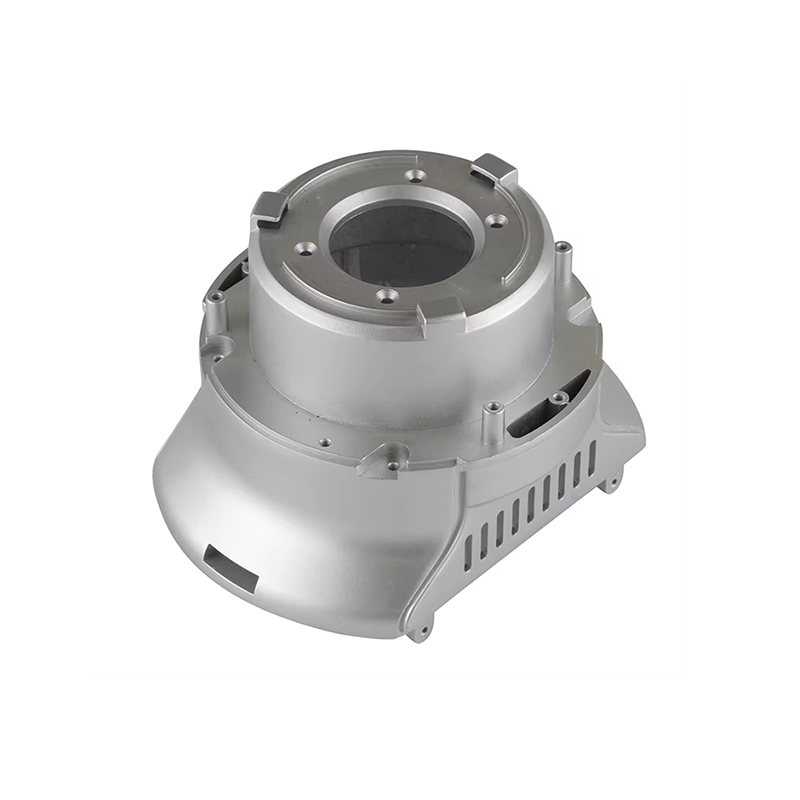
A odlewanie ciśnieniowe radiator to element zarządzający ciepłem, wytwarzany przez wtryskiwanie stopionego metalu — najczęściej stopu aluminium — do precyzyjnie zaprojektowanej stalowej formy pod wysokim ciśnieniem. Forma definiuje każdą cechę geometryczną gotowej części: podstawę, układ żeberek, występy montażowe i wszelkie zintegrowane cechy konstrukcyjne lub elektryczne. Gdy metal stwardnieje i forma się otworzy, powstały radiator jest geometrycznie bliski swojej ostatecznej formy i wymaga niewielkiej lub żadnej dodatkowej obróbki przed użyciem.
Radiatory generalnie działają poprzez pobieranie energii cieplnej z elementu wytwarzającego ciepło – tranzystora mocy, procesora, modułu LED lub sterownika silnika – i rozpraszanie tej energii do otaczającego powietrza lub płynu chłodzącego. Odlewany ciśnieniowo radiator osiąga to dzięki nieodłącznej przewodności cieplnej stopu metalu oraz dużej powierzchni utworzonej przez struktury żeberek, które maksymalizują kontakt między elementem a otaczającym czynnikiem chłodzącym.
Odlewanie ciśnieniowe to jedna z kilku metod produkcji stosowanych do produkcji radiatorów — inne obejmują wytłaczanie, skrawanie, kucie i konstrukcję z żebrami klejonymi — ale zajmuje wyróżniającą się pozycję ze względu na zdolność do wytwarzania złożonych trójwymiarowych geometrii w dużych ilościach i przy doskonałej spójności poszczególnych części. Tam, gdzie wytłaczanie ogranicza się do jednolitych dwuwymiarowych przekrojów, odlewanie ciśnieniowe może wytwarzać żebra o różnej wysokości, nachyleniu i orientacji w obrębie pojedynczego komponentu, integrując wsporniki montażowe i wewnętrzne kanały oraz uwzględniając podcięcia i puste elementy, których nie dałoby się wytłoczyć.
Proces odlewania ciśnieniowego radiatorów
Zrozumienie, jak działa odlewanie ciśnieniowe, pomaga wyjaśnić zarówno możliwości, jak i ograniczenia produkowanych w ten sposób radiatorów. Proces przebiega w kilku dobrze określonych etapach.
Projektowanie i przygotowanie form
Podstawą każdego radiatora odlewanego ciśnieniowo jest stalowa forma, zwana także matrycą. Składa się z dwóch połówek: zakryj połowę matrycy , który tworzy jedną ścianę komponentu, oraz połowa matrycy wyrzutnika , który tworzy drugi i zawiera wypychacze służące do wypychania gotowego odlewu po zastygnięciu. Linia, na której spotykają się dwie połówki, nazywana jest linią podziału, a jej położenie musi zostać starannie wybrane przez projektanta narzędzia, aby mieć pewność, że gotowy odlew zsunie się gładko z połówki pokrywy i pozostanie w połówce wypychacza po otwarciu formy.
Sama matryca jest zwykle wykonana z hartowanej stali H13 lub podobnej stali narzędziowej, która jest w stanie wytrzymać tysiące cykli wtrysku pod wysokim ciśnieniem i w wysokiej temperaturze. Zaprojektowanie matrycy do złożonego radiatora – z wieloma cienkimi żebrami, wąskimi tolerancjami i zintegrowanymi funkcjami – jest znaczącym przedsięwzięciem inżynieryjnym. Konstrukcja matrycy musi uwzględniać ścieżki przepływu metalu, położenie kanałów chłodzących w obrębie matrycy, lokalizację zasuwy i rynny oraz układy odpowietrzające, aby umożliwić ucieczkę uwięzionego powietrza podczas wtrysku.
Topienie i wtryskiwanie metali
Po przygotowaniu matrycy i jej zamknięciu pod wysokim ciśnieniem hydraulicznym, stopiony stop aluminium - utrzymywany w temperaturze zwykle od 620 ° C do 700 ° C w zależności od stopu - jest wtryskiwany do wnęki matrycy pod ciśnieniem w zakresie od około 10 do 175 MPa (1500 do 25 000 psi) w przypadku aluminium. To wysokie ciśnienie wtrysku zmusza roztopiony metal do wypełnienia każdego szczegółu wnęki matrycy, w tym cienkich żeberek i drobnych elementów, zanim zdąży się zestalić.
Istnieją dwa główne warianty procesu odlewania ciśnieniowego istotne dla produkcji radiatorów:
- Odlewanie ciśnieniowe w gorącej komorze: Mechanizm wtryskowy zanurzony jest w zbiorniku roztopionego metalu. Ta metoda jest szybsza i nadaje się do stopów o niższej temperaturze topnienia, takich jak cynk. Nie nadaje się do aluminium, które mogłoby uszkodzić zanurzone elementy.
- Odlewanie ciśnieniowe w zimnej komorze: Stosowany do aluminium i innych stopów o wyższej temperaturze topnienia. Roztopiony metal jest wprowadzany do komory wtryskowej oddzielnie dla każdego strzału. Choć jest nieco wolniejszy niż komora gorąca, osiąga wysokie ciśnienia potrzebne do odlewania ciśnieniowego aluminium i jest standardowym procesem w przypadku aluminiowych radiatorów.
Zestalanie, wyrzucanie i przycinanie
Po wtryskiwaniu metal szybko krzepnie – w ciągu kilku sekund – przekazując ciepło do schłodzonej stalowej matrycy. Następnie matryca jest otwierana, a płyta sworznia wypychacza napędza wszystkie kołki wypychacza jednocześnie z równą siłą, wypychając odlew czysto z połówki wypychacza, bez zniekształceń. Niezbędne jest ostrożne umieszczenie kołków wypychacza: nieprawidłowo ustawione kołki mogą pozostawić ślady na powierzchni radiatora lub spowodować miejscowe naprężenia, które odkształcają cienkie żeberka podczas wypychania.
Wyrzucona część nadal zawiera wlew (zestalony metal w bramie wtryskowej), kanały wlewowe i wszelki nadmiar materiału z układu odpowietrzającego. Są one usuwane poprzez przycinanie — na specjalnej prasie do przycinania lub ręcznie — zanim radiator zostanie przesunięty do jakichkolwiek dodatkowych operacji. Niektóre wypływki (cienkie metalowe żebra na linii podziału) mogą również wymagać usunięcia.
Operacje wtórne
W zależności od wymagań aplikacji, odlewane ciśnieniowo radiatory mogą zostać poddane obróbce wtórnej w celu uzyskania węższych tolerancji w zakresie kluczowych wymiarów — takich jak płaskość powierzchni montażowej stykającej się z elementem elektronicznym — których nie można niezawodnie utrzymać w stanie odlanym. Wiercenie, gwintowanie i frezowanie są powszechnymi operacjami wtórnymi. W produkcji wielkoseryjnej te dodatkowe etapy są często wykonywane na centrach obróbczych CNC równolegle z komorą odlewniczą, co pozwala zachować krótkie czasy cykli.
Materiały stosowane w radiatorach odlewanych ciśnieniowo
Wybór stopu jest jedną z najważniejszych decyzji przy projektowaniu radiatora odlewanego ciśnieniowo, ponieważ bezpośrednio wpływa na przewodność cieplną, lejność, wytrzymałość mechaniczną i wagę.
Stopy aluminium: dominujący wybór
Stopy aluminium stanowią zdecydowaną większość radiatorów odlewanych ciśnieniowo z kilku powodów: nieodłącznej przewodności cieplnej aluminium, jego niskiej gęstości (w przybliżeniu jednej trzeciej gęstości stali), naturalnej warstwy tlenku odpornej na korozję, doskonałej lejności w osiągalnych na rynku temperaturach oraz łatwej dostępności i możliwości recyklingu. Dwa stopy aluminium najczęściej stosowane do odlewanych ciśnieniowo radiatorów to:
| Stop | Przewodność cieplna | Kluczowa charakterystyka | Najlepiej nadaje się do |
|---|---|---|---|
| A380 | ~96 W/m·K | Stop do odlewania ciśnieniowego ogólnego przeznaczenia; doskonała płynność, stabilność wymiarowa i skrawalność; dobra odporność na korozję; akceptuje anodowanie i malowanie proszkowe | Elektronika użytkowa, obudowy LED, podzespoły samochodowe, sprzęt telekomunikacyjny |
| ADC12 (A383) | ~92–96 W/m·K | Wysoka zawartość krzemu zapewnia doskonałą płynność w przypadku cienkościennych i złożonych geometrii; nieco niższa wytrzymałość mechaniczna niż A380; popularne w japońskich i azjatyckich łańcuchach dostaw | Skomplikowane cienkościenne radiatory, elektronika użytkowa, komputerowe urządzenia peryferyjne |
| A356/A357 | ~151–160 W/m·K | Znacznie wyższa przewodność cieplna niż A380; wymaga odlewania niskociśnieniowego lub grawitacyjnego zamiast odlewania ciśnieniowego pod wysokim ciśnieniem; poddawane obróbce cieplnej | Wysokowydajne zastosowania termiczne, w których priorytetem jest przewodność |
| Stopy cynku (Zamak) | ~110 W/m·K | Większa gęstość niż aluminium; bardzo dobre wykończenie powierzchni i dokładność wymiarowa; niższa temperatura topnienia odpowiada odlewaniu ciśnieniowemu w gorącej komorze; cięższe od aluminiowych odpowiedników | Małe, bardzo szczegółowe komponenty; zastosowaniach, w których waga jest mniej krytyczna |
Warto zauważyć nieodłączny kompromis w przypadku stopów aluminium do odlewania ciśnieniowego: zawartość krzemu, która zapewnia A380 i ADC12 ich doskonałą lejność i płynność, zmniejsza również ich przewodność cieplną w porównaniu ze stopami do obróbki plastycznej lub odlewania grawitacyjnego. Czyste aluminium ma przewodność cieplną około 237 W/m·K; stop odlewniczy A380 osiąga jedynie około 96 W/m·K. Inżynierowie, którzy wymagają wyższej przewodności, czasami wybierają A356.0 wytwarzany w procesie odlewania ciśnieniowego pod niskim ciśnieniem lub odlewania grawitacyjnego, akceptując wolniejszy i nieco droższy proces w zamian za doskonałą wydajność cieplną.
Pojawiające się materiały
Trwające badania nad materiałami poszerzają możliwości dostępne dla projektantów radiatorów. Badane są materiały kompozytowe zawierające cząstki ceramiczne lub włókna węglowe pod kątem zastosowań wymagających zarówno wysokiej przewodności cieplnej, jak i niskiej masy, przekraczającej możliwości standardowych stopów aluminium. Nanokompozyty wzmocnione grafenem reprezentują długoterminowy kierunek badań, w którym istnieje potencjał radykalnej poprawy przewodności cieplnej, jeśli uda się je z powodzeniem zintegrować z komercyjnie skalowalnymi procesami odlewania ciśnieniowego.
Rozważania projektowe dotyczące odlewanych ciśnieniowo radiatorów
Swoboda geometryczna odlewania ciśnieniowego jest znaczna w porównaniu do wytłaczania, ale nie jest nieograniczona. Efektywna konstrukcja radiatora do odlewania ciśnieniowego wymaga jednoczesnego dokładnego rozważenia parametrów termicznych, możliwości produkcyjnych i integralności mechanicznej.
Geometria i gęstość płetwy
Żebra są głównym mechanizmem, dzięki któremu radiator zwiększa swoją efektywną powierzchnię. W odlewanym radiatorze żeberka mogą być zorientowane w wielu kierunkach, mieć różną wysokość i grubość w całej części oraz być ułożone w konfiguracji kołkowej, prostej, poprzecznej lub promieniowej, której nie da się wytłoczyć. Kluczowe parametry geometryczne obejmują:
- Wysokość płetwy: Wyższe żebra zwiększają powierzchnię, ale także zwiększają głębokość wnęki matrycy, co sprawia, że wypełnianie cienkich żeberek roztopionym metalem jest trudniejsze i zwiększa ryzyko zimnych zamknięć (niepełnych wypełnień) lub porowatości.
- Grubość płetwy: Cieńsze żebra zapewniają więcej żeberek na jednostkę szerokości (większa gęstość żeber), a tym samym większą powierzchnię, ale istnieją praktyczne dolne granice - zwykle około 1,0–1,5 mm w przypadku odlewu ciśnieniowego aluminium - poniżej których nie można zagwarantować niezawodnego wypełnienia.
- Rozstaw żeberek (odstęp): Żebra o bliższym nachyleniu zwiększają powierzchnię, ale ograniczają przepływ powietrza między żebrami, potencjalnie zmniejszając konwekcyjny transfer ciepła. Optymalny nachylenie zależy od tego, czy chłodzenie jest konwekcją naturalną, czy wymuszonym przepływem powietrza, a także od prędkości tego przepływu powietrza.
- Kształt płetwy: Żeberka pinowe (słupki cylindryczne lub kwadratowe) sprawdzają się dobrze pod wpływem strumienia powietrza z bezpośrednio zamontowanego wentylatora. Proste, równoległe lamele sprawdzają się najlepiej, gdy przepływ powietrza jest kierowany wzdłuż ich długości. Promieniowe układy żeberek są powszechne w okrągłych radiatorach LED, gdzie dominuje naturalna konwekcja.
Grubość i płaskość podstawy
Płyta podstawowa radiatora — solidna część stykająca się z elementem wytwarzającym ciepło — musi być wystarczająco gruba, aby rozprowadzić ciepło na boki od punktu styku przez cały układ żeberek, ale nie na tyle gruba, aby zwiększała niepotrzebną wagę i koszt materiału. Grubość podstawy jest określana na podstawie wymaganego oporu rozprzestrzeniania się ciepła oraz sztywności potrzebnej do zapobiegania wypaczeniu podczas procesu odlewania ciśnieniowego i podczas eksploatacji. Płaskość powierzchni podstawy ma kluczowe znaczenie: nawet małe szczeliny pomiędzy źródłem ciepła a radiatorem wprowadzają znaczny dodatkowy opór cieplny. Często określa się obróbkę CNC powierzchni montażowej po odlaniu, aby zapewnić płaskość w granicach 0,05–0,1 mm.
Kąty pochylenia
Kąty pochylenia — niewielkie zwężenie zastosowane na wszystkich pionowych powierzchniach wnęki matrycy — są podstawowym wymaganiem w procesie odlewania ciśnieniowego. Bez ciągu odlew blokowałby się na ściankach matrycy podczas krzepnięcia i kurczenia się, uniemożliwiając wyrzucenie lub powodując rozdarcie części. Standardowe kąty pochylenia dla odlewów ciśnieniowych aluminium wynoszą zazwyczaj 0,5° do 2° dla powierzchni zewnętrznych i 1° do 3° dla powierzchni wewnętrznych (rdzenie). W przypadku żeberek radiatora kąty pochylenia oznaczają, że żeberka są nieco grubsze u podstawy niż na końcu, co w każdym razie jest korzystne pod względem konstrukcyjnym.
Jednorodność grubości ścianki
Nagłe zmiany grubości ścianki powodują nierównomierne tempo krzepnięcia, co może prowadzić do porowatości, pustek skurczowych i naprężeń szczątkowych w odlewie. Projektanci dążą do możliwie jednolitej grubości ścianki w całej części, stosując duże promienie przy przejściach grubości i unikając izolowanych grubych sekcji (które krzepną jako ostatnie, a zatem najbardziej podatne na skurcz). W przypadku radiatorów oznacza to, że połączenie żebra z podstawą oraz wszelkie zintegrowane występy lub podkładki montażowe powinny być starannie zaokrąglone.
Umiejscowienie linii podziału i sworznia wypychacza
Położenie linii podziału wpływa zarówno na wygląd gotowego radiatora, jak i na jego dokładność wymiarową. Nie można uniknąć wypływów i śladów na linii podziału, a ich lokalizację należy wybrać tak, aby zminimalizować wpływ na powierzchnie funkcjonalne. Podobnie nie da się uniknąć śladów po trzpieniu wypychacza na powierzchni radiatora, a ich położenie należy zaplanować tak, aby nie wpływały na powierzchnię montażową komponentu ani na jakąkolwiek powierzchnię, która będzie widoczna w produkcie końcowym.
Obróbka powierzchniowa radiatorów odlewanych ciśnieniowo
Powierzchnie odlewane z aluminium są funkcjonalne, ale można je poprawić zarówno pod względem wydajności termicznej, jak i trwałości poprzez szereg opcji obróbki powierzchni.
Anodowanie
Anodowanie is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Uwaga: Standardowy stop aluminium A380 nie nadaje się idealnie do anodowania ze względu na dużą zawartość krzemu i miedzi, co powoduje nierówne, ciemne lub cętkowane anodowane wykończenie. W przypadku zastosowań wymagających wysokiej jakości anodowanego wyglądu należy wybrać stop o niższej zawartości krzemu, taki jak A360 lub ADC1.
Malowanie proszkowe
Powłoka proszkowa polega na elektrostatycznym nałożeniu suchego proszku polimerowego na powierzchnię radiatora, która następnie jest utwardzana w piecu w celu utworzenia trwałej, jednolitej powłoki. Zapewnia dobrą ochronę antykorozyjną i umożliwia szeroką gamę kolorów. Podobnie jak anodowanie, powłoka polimerowa ma niską przewodność cieplną, dlatego na powierzchniach krytycznych termicznie należy minimalizować jej grubość (zwykle 60–100 µm). Powłoka proszkowa jest kompatybilna z A380 i większością innych stopów aluminium do odlewania ciśnieniowego.
Śrutowanie i upadki
Śrutowanie lub kulkowanie powierzchni po odlaniu usuwa resztkowe wypływki, poprawia jednorodność powierzchni i zwiększa chropowatość powierzchni, co nieznacznie zwiększa efektywną powierzchnię wymiany ciepła. Bębnowanie pozwala uzyskać podobne wyniki w przypadku mniejszych komponentów przetwarzanych partiami. Obróbki te są często stosowane jako etap przygotowawczy przed anodowaniem lub malowaniem.
Galwanizacja
W zastosowaniach wymagających zwiększonej twardości powierzchni, przewodności elektrycznej lub określonych właściwości estetycznych, opcjonalną opcją jest galwanizacja niklem, chromem lub innymi metalami. W szczególności niklowanie zapewnia doskonałą odporność na korozję i gładkie wykończenie powierzchni i jest stosowane w niektórych zastosowaniach w telekomunikacji i elektronice wojskowej.
Zalety radiatorów odlewanych ciśnieniowo
Odlewanie ciśnieniowe oferuje szereg zalet, które czynią go preferowaną metodą produkcji radiatorów w wielu kontekstach zastosowań:
- Złożona geometria trójwymiarowa: Odlewanie ciśnieniowe umożliwia wytwarzanie układów żeberek o różnej orientacji, zintegrowanych elementach montażowych, kanałach i występach w jednej operacji — o geometriach, które są niemożliwe lub zbyt kosztowne jakąkolwiek inną metodą.
- Wysokie wskaźniki produkcji: Maszyny do odlewania ciśnieniowego z zimną komorą mogą osiągać czasy cykli rzędu od jednej do trzech minut na strzał dla typowych rozmiarów radiatorów, zapewniając bardzo wysoką przepustowość po ustaleniu oprzyrządowania. To sprawia, że odlewanie ciśnieniowe jest bardzo konkurencyjne kosztowo w przypadku dużych wielkości produkcji.
- Doskonała zgodność wymiarowa: Wszystkie odlewy z danej matrycy mają bardzo zbliżone wymiary, co jest ważne przy montażu elektroniki, gdzie radiatory muszą dokładnie pasować do standardowych pakietów komponentów i obudów.
- Integralność strukturalna: Odlewane ciśnieniowo radiatory są wytrzymałe mechanicznie i wytrzymują wibracje, wstrząsy i obciążenia mechaniczne występujące podczas montażu. To sprawia, że są one szczególnie cenne w środowiskach motoryzacyjnych i przemysłowych.
- Produkcja w kształcie zbliżonym do netto: Odlana część jest bardzo zbliżona do swojej ostatecznej geometrii, co zmniejsza zakres obróbki wtórnej i strat materiału w porównaniu z obróbką radiatora z kęsów litych.
- Integracja wielu funkcji: Wsporniki montażowe, elementy do zarządzania kablami, ścianki obudowy i żeberka radiatora można zintegrować w jednej części odlewanej ciśnieniowo, redukując liczbę oddzielnych komponentów, operacji montażowych i potencjalnych połączeń interfejsu termicznego w produkcie końcowym.
Ograniczenia i wyzwania związane z radiatorami odlewniczymi
Pomimo swoich mocnych stron odlewanie ciśnieniowe nie jest optymalnym rozwiązaniem w każdej sytuacji. Inżynierowie powinni zdawać sobie sprawę z jego głównych ograniczeń:
- Wysoki koszt oprzyrządowania: Stalowe matryce do odlewania ciśnieniowego aluminium są drogie — zwykle wahają się od kilku tysięcy do dziesiątek tysięcy funtów, w zależności od złożoności — co sprawia, że odlewanie ciśnieniowe jest nieekonomiczne w przypadku małych ilości produkcyjnych. Próg rentowności w porównaniu z obróbką skrawaniem w procesie pełnym lub innym zależy od złożoności i objętości części, ale odlewanie ciśnieniowe na ogół staje się atrakcyjne powyżej kilku tysięcy części rocznie.
- Porowatość: Odlewanie pod wysokim ciśnieniem może uwięzić powietrze we wnęce matrycy, co prowadzi do porowatości odlewu. Jest to szczególnie problematyczne w przypadku radiatorów poddawanych działaniu ciśnienia (takich jak konstrukcje z zimną płytą chłodzoną cieczą) lub części wymagających obróbki cieplnej po odlaniu. Odlewanie ciśnieniowe półstałe i odlewanie ciśnieniowe wspomagane próżniowo to warianty procesów, które znacznie zmniejszają porowatość, przy dodatkowych kosztach procesu.
- Niższa przewodność cieplna niż inne formy aluminium: Jak zauważono powyżej, stopy bogate w krzem, które zapewniają odlewom ciśnieniowym aluminium doskonałą płynność, zmniejszają również przewodność cieplną w porównaniu ze stopami do obróbki plastycznej lub stopami odlewniczymi o niższej zawartości krzemu. W zastosowaniach o ekstremalnych wymaganiach termicznych może to być czynnikiem ograniczającym.
- Ograniczenia proporcji płetwy: Bardzo cienkie i bardzo wysokie żebra są trudne do niezawodnego wypełnienia metodą odlewania ciśnieniowego. Jeśli zastosowanie wymaga wyjątkowo dużej gęstości żeberek lub współczynnika kształtu wykraczającego poza to, co można niezawodnie osiągnąć w procesie odlewania ciśnieniowego, bardziej odpowiednie mogą być radiatory z żebrami skośnymi lub zespolonymi.
- Zmiany w projekcie są kosztowne: Modyfikowanie matrycy po jej wyprodukowaniu jest kosztowne. W przeciwieństwie do wytłaczanych radiatorów – gdzie nowa matryca do wytłaczania jest stosunkowo niedroga – zmiana konstrukcji odlewanego ciśnieniowo radiatora może wymagać znacznych przeróbek lub całkowicie nowej matrycy.
Odlewanie ciśnieniowe a inne metody produkcji radiatorów
| Metoda | Złożoność projektu | Przewodność cieplna | Koszt oprzyrządowania | Koszt jednostkowy (duża ilość) | Najlepsze dla |
|---|---|---|---|---|---|
| Odlewanie ciśnieniowe | Bardzo wysoka (3D) | Umiarkowany (~96 W/m·K) | Wysoka | Niski | Złożone kształty, duża objętość, zintegrowane funkcje |
| Wytłaczanie | Umiarkowany (profil 2D) | Dobra (~150–200 W/m·K) | Niski | Bardzo niski | Proste jednolite przekroje poprzeczne, średnia objętość |
| Skoki | Wysoka (thin dense fins) | Bardzo dobrze | Umiarkowane | Umiarkowane | Wysoka fin density, high performance, moderate volume |
| Kucie | Umiarkowane | Znakomicie | Umiarkowane–High | Umiarkowane | Wysoka strength, high thermal performance |
| Połączona płetwa | Bardzo wysoki | Znakomicie (copper fins) | Niski–Moderate | Wysoka | Ultrawysoka wydajność, niestandardowe projekty, mała głośność |
| Obróbka CNC | Bardzo wysoki | Znakomicie | Niski (no tooling) | Bardzo wysoki | Prototypy, bardzo mała objętość, najwyższa precyzja |
Zastosowania radiatorów odlewniczych
Połączenie swobody geometrycznej, wytrzymałości mechanicznej i wydajności produkcji sprawia, że odlewane ciśnieniowo radiatory są rozwiązaniem wybieranym w wielu branżach i kategoriach produktów.
Oświetlenie LED
Oprawy LED — w szczególności oprawy przemysłowe typu high-bay, lampy uliczne i lampy do upraw ogrodniczych — to jeden z największych i najszybciej rozwijających się obszarów zastosowań odlewanych ciśnieniowo radiatorów. Okrągła lub wielokątna geometria wielu matryc LED w połączeniu z koniecznością zintegrowania obudowy optycznej, punktów montażowych i układu żeberek w jeden kompaktowy i estetycznie przemyślany komponent idealnie nadaje się do odlewania ciśnieniowego. Dobrze zaprojektowane odlewane ciśnieniowo radiatory LED mogą zmniejszyć opór cieplny nawet o 20% w porównaniu z równoważnymi konstrukcjami wytłaczanymi, bezpośrednio poprawiając temperaturę, skuteczność i żywotność złącza LED.
Elektronika samochodowa
Elektryfikacja pojazdów — silniki elektryczne, falowniki, ładowarki pokładowe, systemy zarządzania akumulatorami i zaawansowana elektronika wspomagająca kierowcę — radykalnie zwiększyła wymagania w zakresie zarządzania temperaturą w przypadku podzespołów samochodowych. Radiatory z odlewanego ciśnieniowo aluminium są szeroko stosowane w tych zastosowaniach, ponieważ łączą w sobie wysoką wytrzymałość mechaniczną (odporną na wibracje i obciążenia mechaniczne), dobrą wydajność cieplną, kompatybilność z obróbką powierzchni samochodowych oraz możliwość integracji złożonych funkcji montażu i uszczelniania. W szczególności falowniki do pojazdów elektrycznych opierają się na niestandardowych odlewanych ciśnieniowo radiatorach lub płytach chłodzących jako kluczowych elementach konstrukcyjnych i zarządzających ciepłem.
Infrastruktura telekomunikacyjna i sieciowa
Sprzęt stacji bazowej, wzmacniacze mocy RF i przełączniki sieciowe generują znaczną ilość ciepła w gęsto upakowanych obudowach. Odlewane ciśnieniowo radiatory umożliwiają zintegrowanie zarządzania ciepłem bezpośrednio z obudową sprzętu, eliminując potrzebę stosowania oddzielnych elementów radiatora i zmniejszając liczbę interfejsów termicznych na ścieżce cieplnej. Kompaktowe, złożone geometrie możliwe do uzyskania poprzez odlewanie ciśnieniowe są dobrze dopasowane do ograniczeń przestrzennych nowoczesnego sprzętu telekomunikacyjnego.
Elektronika przemysłowa
Przemienniki częstotliwości, przetwornice mocy, sprzęt spawalniczy i przemysłowe sterowniki silników wymagają solidnych radiatorów o długiej żywotności, które mogą niezawodnie działać w środowiskach, które mogą powodować wibracje, zanieczyszczenia i cykle termiczne. Odlewane ciśnieniowo radiatory w tych zastosowaniach często integrują elementy montażowe modułów mocy (IGBT, tyrystory, MOSFET) bezpośrednio z odlewem, zmniejszając złożoność montażu i zapewniając powtarzalny, dobrze zdefiniowany kontakt pomiędzy komponentem a radiatorem.
Elektronika użytkowa
Od konsol do gier i dekoderów po zasilacze i wzmacniacze audio, produkty elektroniki użytkowej korzystają z odlewanych ciśnieniowo radiatorów, gdy ich wymagania dotyczące kształtu – okrągłe, w kształcie litery L lub w inny sposób niepryzmatyczne – sprawiają, że wytłaczanie jest niepraktyczne. Opłacalność odlewania ciśnieniowego w dużych ilościach odpowiada również środowisku produkcji elektroniki użytkowej na rynku masowym.
Kontrola jakości w produkcji radiatorów odlewanych ciśnieniowo
Zapewnienie stałej jakości odlewanych ciśnieniowo radiatorów wymaga systematycznej kontroli na wielu etapach procesu produkcyjnego. Kluczowe środki kontroli jakości obejmują:
- Weryfikacja materiału przychodzącego: Potwierdzenie składu stopu każdego wsadu stopu metodą analizy spektrograficznej przed rozpoczęciem odlewania.
- Monitorowanie parametrów procesu: Rejestrowanie i kontrolowanie ciśnienia wtrysku, temperatury metalu, temperatury matrycy i czasu cyklu dla każdego wtrysku w celu wykrycia odchyleń procesu, zanim wygenerują wadliwe części.
- Kontrola wymiarowa: Używanie współrzędnościowych maszyn pomiarowych (CMM) lub przyrządów pomiarowych do weryfikacji krytycznych wymiarów – w szczególności płaskości powierzchni montażowej i nachylenia żeber – na podstawie próbki statystycznej.
- Wykrywanie porowatości: Kontrola rentgenowska lub tomografia komputerowa w zastosowaniach, w których porowatość wewnętrzna jest niedopuszczalna, takich jak szczelne elementy chłodzące cieczą.
- Walidacja wydajności cieplnej: Testowanie rezystancji termicznej przy użyciu skalibrowanych stanowisk testowych w celu sprawdzenia, czy radiatory spełniają określoną wydajność cieplną przed dopuszczeniem do produkcji.
Wniosek
Odlewane ciśnieniowo radiatory stanowią wysoce wydajne i powszechnie stosowane rozwiązanie do zarządzania ciepłem systemów elektronicznych i zasilania w różnych branżach, od elektroniki użytkowej i oświetlenia LED po elektryfikację pojazdów i konwersję energii przemysłowej. Ich zdolność do wytwarzania złożonych, trójwymiarowych geometrii żeberek, integrowania wielu funkcji funkcjonalnych w jednym elemencie i zapewniania stałej jakości przy dużych nakładach produkcyjnych zapewnia im korzyści, których nie zapewnia w pełni żaden inny proces produkcyjny.
Decyzja inżynierska o wyborze radiatora odlewanego ciśnieniowo wymaga starannego wyważenia wymagań dotyczących przewodności cieplnej, złożoności geometrycznej, wielkości produkcji, inwestycji w oprzyrządowanie i potrzeb w zakresie wykończenia powierzchni. Kiedy te czynniki są zgodne – szczególnie gdy wielkość produkcji jest duża, geometria jest złożona, a wytrzymałość mechaniczna ma znaczenie obok parametrów cieplnych – odlewanie ciśnieniowe jest niezmiennie najbardziej efektywnym i ekonomicznym wyborem. Ponieważ gęstość mocy w elektronice stale rośnie, a zarządzanie ciepłem staje się coraz ważniejsze dla niezawodności produktu, radiatory odlewane ciśnieniowo pozostaną podstawową technologią w zestawie narzędzi inżyniera cieplnego.