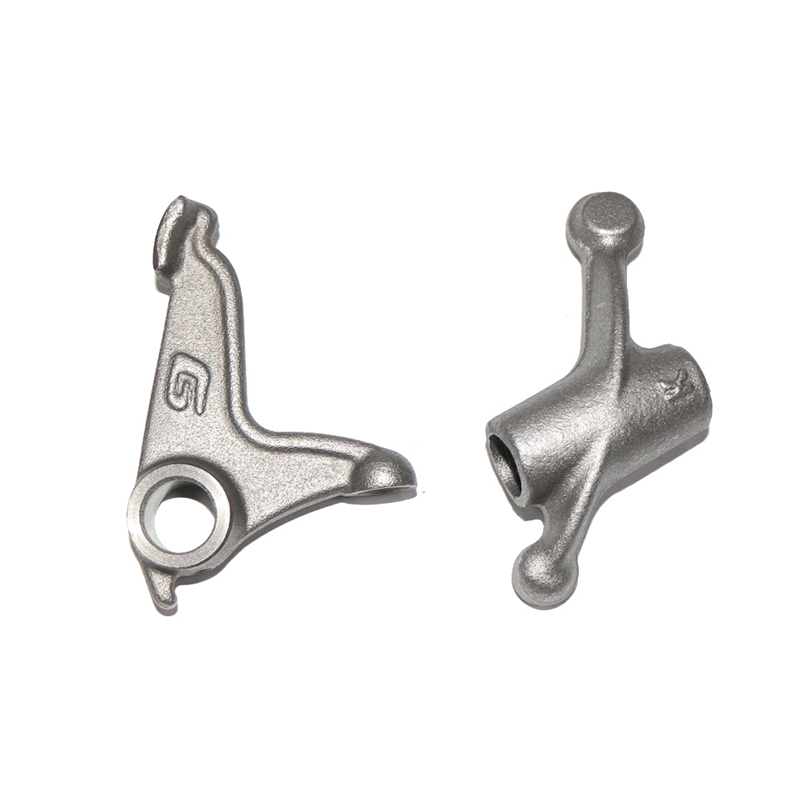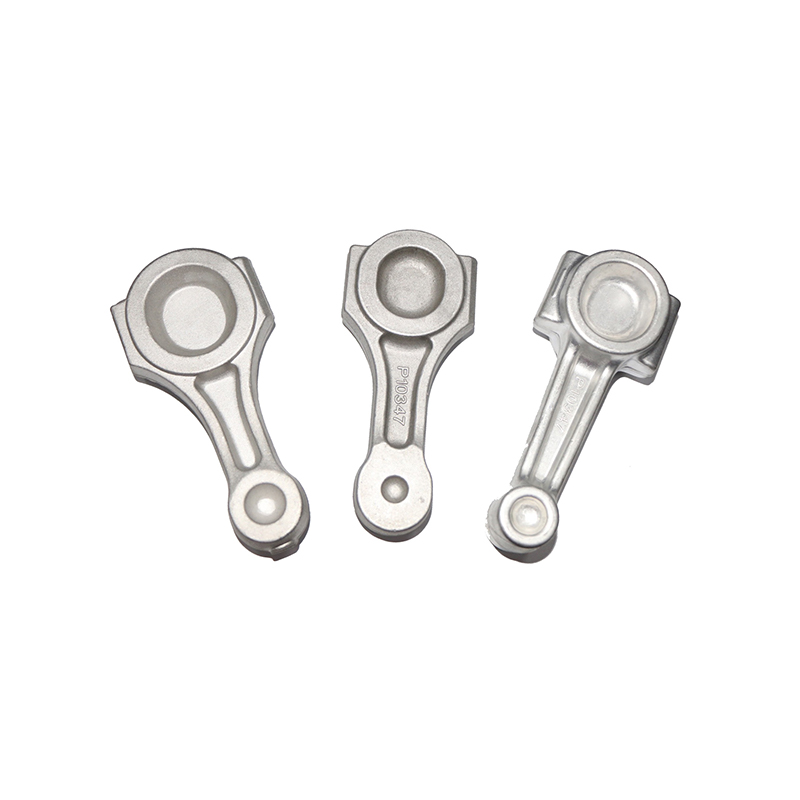
Odlew cynkowy jest metoda odlewania metali pod wysokim ciśnieniem w którym stopiony stop cynku jest wtłaczany do wnęki formy z hartowanej stali („matryca”) pod ciśnieniem zwykle w zakresie od 1000 do 30 000 psi. Stop szybko krzepnie wewnątrz matrycy, tworząc stabilną wymiarowo część o kształcie zbliżonym do netto, która często wymaga niewielkiej obróbki wtórnej lub nie wymaga jej wcale.
W porównaniu do innych metali odlewanych ciśnieniowo, takich jak aluminium, magnez czy miedź, cynk oferuje unikalną kombinację właściwości: niska temperatura topnienia (~420°C / 788°F) , wysoką płynność, doskonałą lejność i doskonałą wytrzymałość mechaniczną. Te cechy sprawiają, że cynk jest preferowanym wyborem w przypadku skomplikowanych cienkościennych komponentów i części wymagających dużej precyzji szczegółów.
W programie używane są dwie podstawowe konfiguracje maszyn proces odlewania ciśnieniowego cynku : komora gorąca maszynowe (najczęściej stosowane w przypadku cynku) i rzadziej stosowane komora chłodnicza maszyna. W maszynach z gorącą komorą mechanizm wtryskowy jest zanurzony w zbiorniku stopionego metalu, co umożliwia bardzo krótkie czasy cykli — zwykle 400–900 wtrysków na godzinę.
Przegląd procesu odlewania ciśnieniowego cynku krok po kroku
Proces odlewania ciśnieniowego cynku przebiega według ściśle kontrolowanej sekwencji operacji. Każdy etap ma bezpośredni wpływ na dokładność wymiarową, wykończenie powierzchni i integralność strukturalną końcowego komponentu.
Połówki matrycy są czyszczone i spryskane środkiem antyadhezyjnym (smarem do matryc). Zapobiega to przywieraniu, kontroluje gradienty termiczne i wydłuża żywotność matrycy.
Matryca pokrywy i matryca wyrzutnika są zamykane hydraulicznie i blokowane pod wpływem dużej siły docisku — wystarczającej, aby wytrzymać ciśnienie wtrysku podczas napełniania.
Roztopiony cynk o temperaturze ~430–450 °C wtryskiwany jest do wnęki matrycy przez gęsią szyję i dyszę (gorącą komorę) z precyzyjnie kontrolowaną prędkością i ciśnieniem.
Stop zamarza w ciągu milisekund do sekund. Temperatura matrycy, kanały chłodzące i skład stopu regulują szybkość krzepnięcia i mikrostrukturę.
Po zestaleniu matryca otwiera się, a kołki wypychające wypychają odlew z wnęki matrycy. Właściwa konstrukcja wyrzutnika zapobiega zniekształceniom cienkich elementów.
Bramy, prowadnice i wypływka są przycinane (często za pomocą automatycznych matryc do przycinania). Obróbka końcowa może obejmować śrutowanie, galwanizację, malowanie proszkowe lub obróbkę CNC.
Zwykle trwa cały cykl – od wtrysku do wyrzutu 5 do 40 sekund , w zależności od złożoności części i grubości ścianki. Ten krótki czas cyklu jest jedną z głównych zalet ekonomicznych procesu odlewania ciśnieniowego cynku.
Typowe stopy cynku stosowane w odlewnictwie ciśnieniowym
Wybór stopu cynku ma ogromny wpływ na właściwości mechaniczne, odporność na korozję i stabilność wymiarową odlewu. Rodzina ZAMAK (akronim od niemieckich słów oznaczających metale składowe: cynk, aluminium, magnez, miedź) reprezentuje najpowszechniej stosowaną grupę stopów cynku do odlewania ciśnieniowego na świecie.
| Stop | % Al | Cu% | Mg% | Wytrzymałość na rozciąganie | Kluczowa charakterystyka |
|---|---|---|---|---|---|
| ZAMAK 2 (stop 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Najwyższa wytrzymałość i twardość rodziny ZAMAK; dobra odporność na pełzanie |
| ZAMAK 3 (stop 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Najczęściej stosowane; doskonałe właściwości odlewnicze; stabilność wymiarowa |
| ZAMAK 5 (stop 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Wyższa wytrzymałość niż #3; lepsza odporność na pełzanie; powszechne w Europie |
| ZAMAK 7 (stop 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Zmodyfikowany nr 3 z niższym Mg; doskonała płynność; możliwe cieńsze ściany |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Wyższe aluminium; odlewy w komorze gorącej; dobre właściwości nośne |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Stop cynku o najwyższej wytrzymałości; lekki; tylko grawitacyjne/chłodnokomorowe |
ZAMAK 3 stanowi około 70% wszystkich odlewów cynkowych produkowanych w Ameryce Północnej ze względu na wyjątkową równowagę pomiędzy odlewalnością, właściwościami mechanicznymi i opłacalnością. Gdy wymagana jest większa wytrzymałość bez utraty dokładności wymiarowej, ZAMAK 5 to typowe uaktualnienie.
Zalety odlewania ciśnieniowego cynku
Proces odlewania ciśnieniowego cynku oferuje przekonującą kombinację korzyści, które może zapewnić jednocześnie kilka alternatywnych metod produkcji. Zrozumienie tych zalet pomaga inżynierom i specjalistom ds. zakupów podejmować świadome decyzje dotyczące wyboru materiałów
Odlewy ciśnieniowe cynku rutynowo osiągają tolerancje ± 0,025 mm w zakresie kluczowych cech, redukując lub eliminując kosztowne operacje obróbki wtórnej.
Gorącokomorowe maszyny do odlewania ciśnieniowego cynku mogą wytwarzać setki strzałów na godzinę, wspierając produkcję wielkoseryjną przy niższych kosztach jednostkowych niż w przypadku wielu konkurencyjnych procesów.
Wysoka płynność stopionego cynku umożliwia wypełnianie cienkich ścianek (o grubości zaledwie 0,3 mm), podcięć, gwintów i skomplikowanych kanałów wewnętrznych w jednej operacji odlewania.
Matryce stalowe stosowane do odlewania ciśnieniowego cynku wytrzymują znacznie dłużej niż matryce do aluminium — często przekraczając 1 000 000 strzałów — zmniejszając amortyzowany koszt oprzyrządowania na część.
Powierzchnie cynku odlewanego są wystarczająco gładkie, aby można je było bezpośrednio pokrywać galwanicznie, malować lub malować proszkowo bez konieczności obszernego przygotowania powierzchni, co zmniejsza koszty wykończenia.
Cynk w naturalny sposób tworzy ochronną patynę, a cynkowe odlewy ciśnieniowe są bardzo podatne na powłoki galwaniczne, anodowanie i konwersję chromianową w celu zwiększenia ochrony.
Przemysłowe zastosowania odlewów ciśnieniowych cynku
Wszechstronność procesu odlewania ciśnieniowego cynku uczyniła go niezbędnym w niezwykle szerokim spektrum gałęzi przemysłu. Od elektroniki użytkowej po ciężkie komponenty samochodowe, części z odlewów cynkowych można znaleźć wszędzie tam, gdzie wysoka precyzja, wytrzymałość i jakość kosmetyczna krzyżują się z potrzebą ekonomicznej produkcji na dużą skalę.
Główne branże zastosowań końcowych
w przemysł motoryzacyjny Odlewy cynkowe pojawiają się w gaźnikach, elementach układu paliwowego, klamkach drzwi, mechanizmach pasów bezpieczeństwa, częściach kolumny kierownicy i coraz częściej w elementach pojazdów elektrycznych (EV) wymagających ekranowania elektromagnetycznego. Możliwość zintegrowania wielu funkcji w jednym odlewie zmniejsza liczbę etapów montażu i wagę systemów pojazdu.
The elektronika użytkowa sektor w dużym stopniu opiera się na odlewach cynkowych do zawiasów laptopów, korpusów kamer, obudów złączy i radiatorów, gdzie połączenie zdolności ekranowania EMI, przewodności cieplnej i precyzyjnej kontroli wymiarów ma kluczowe znaczenie dla wydajności produktu.
Kluczowe rozważania projektowe dotyczące odlewów ciśnieniowych cynku
Pomyślne odlewanie ciśnieniowe cynku zaczyna się od projektowanie pod kątem produktywności (DFM) . Inżynierowie, którzy rozumieją ograniczenia i możliwości procesu już na wczesnym etapie projektowania, osiągają lepszą jakość części, niższe koszty oprzyrządowania i krótszy czas wprowadzenia produktu na rynek.
Grubość ścianki
Jednolita grubość ścianek sprzyja równomiernemu zestalaniu i minimalizuje wady skurczowe. Zalecana nominalna grubość ścianki dla odlewów ciśnieniowych cynku wynosi 1,0–3,5 mm , chociaż przy użyciu ZAMAK 7 można uzyskać ściany o grubości zaledwie 0,3 mm. Należy unikać gwałtownych zmian grubości przekroju lub stosować stopniowe zwężanie.
Kąty pochylenia
Kąty pochylenia 0,5° do 2° na powierzchniach równoległych do kierunku linii podziału umożliwiają czyste wyrzucanie bez zniekształcania części. Ściany wewnętrzne i głębokie kieszenie wymagają większych kątów pochylenia, aby skompensować skurcz metalu na rdzeniach.
Żeberka i szefowie
Żebra powinny stanowić 50–70% grubości sąsiedniej ściany i być ustawione tak, aby usztywniły się bez tworzenia zagłębień i porowatości. Występy (podwyższone cylindryczne elementy elementów złącznych) powinny mieć kołki rdzeniowe w celu kontrolowania spójności ściany i być podparte klinami zapewniającymi wytrzymałość.
Podcięcia i działania boczne
Podcięcia wymagają działań bocznych (przesuwnych rdzeni) w matrycy, co zwiększa złożoność i koszt oprzyrządowania. Tam, gdzie pozwala na to projekt, konwersja podcięć zewnętrznych na równoważne cechy możliwe do osiągnięcia bez działań bocznych znacznie zmniejsza koszt matrycy i poprawia niezawodność produkcji.
Tolerancje i skurcz
ZAMAK 3 charakteryzuje się skurczem liniowym wynoszącym około 1,17%. Projektanci matryc kompensują to poprzez odpowiednie skalowanie wnęki. W produkcji możliwe są ogólne tolerancje ±0,076 mm na 25 mm wymiaru; krytyczne cechy można utrzymać w zakresie ±0,025 mm przy odpowiednim bramkowaniu i kontroli procesu.
Typowe wady i kontrola jakości odlewów ciśnieniowych cynku
Nawet przy nieodłącznych zaletach cynku jako metalu odlewniczego zmienność procesu może powodować defekty, które pogarszają integralność lub wygląd części. Zrozumienie pierwotnych przyczyn typowych usterek umożliwia inżynierom procesu wdrożenie środków zapobiegawczych i utrzymanie stałej jakości produkcji.
- Porowatość Puste przestrzenie gazowe lub skurczowe w odlewie. Spowodowane uwięzionym powietrzem, nadmierną prędkością wtrysku lub niewystarczającą wentylacją. Można temu zaradzić poprzez optymalizację konstrukcji bramy/prowadnicy, dodanie wspomagania podciśnienia lub dostosowanie parametrów wtrysku.
- Zimne Zamknięcia Widoczne linie szwów w miejscu styku dwóch frontów przepływu metalu bez całkowitego stopienia. Wynika z niewystarczającej temperatury metalu, powolnego wtrysku lub złego umiejscowienia przewężki. Naprawiono poprzez podniesienie temperatury metalu lub przeprojektowanie systemu wlewowego.
- Błysk Cienkie metalowe żeberka na linii podziału lub wokół sworzni wypychaczy. Spowodowane zużyciem matryc, niewystarczającą siłą docisku lub nadmiernym ciśnieniem wtrysku. Wymaga konserwacji matrycy, regulacji siły mocowania lub dostrojenia parametrów wtrysku.
- Misrun Niepełne wypełnienie wnęki matrycy. Zwykle z powodu niskiej temperatury metalu, niewystarczającego ciśnienia wtrysku lub cienkich ścianek, które zamarzają przed wypełnieniem wnęki. Rozwiązanie problemu poprzez regulację temperatury i przeprojektowanie bramy.
- Skurcz międzydendrytyczny Porowatość podpowierzchniowa w środku grubych przekrojów spowodowana skurczem podczas krzepnięcia. Zminimalizowane dzięki jednolitej konstrukcji ścian, ciśnieniu intensyfikacji i właściwemu chłodzeniu matrycy.
- Pęcherze Pęcherzyki powierzchniowe pojawiające się po powlekaniu lub malowaniu, spowodowane porowatością podpowierzchniową, która rozszerza się pod wpływem ciepła. Można temu zapobiec poprzez kontrolę porowatości na etapie odlewania poprzez optymalizację procesu.
Nowoczesne operacje odlewania ciśnieniowego cynku wykorzystują połączenie kompleksowego podejścia do zarządzania jakością Statystyczna kontrola procesu (SPC) , inspekcja rentgenowska, weryfikacja wymiarowa CMM oraz zautomatyzowane systemy wizyjne do wykrywania i usuwania usterek w czasie rzeczywistym.
Zrównoważony rozwój i proces odlewania ciśnieniowego cynku
Ponieważ przemysł wytwórczy stoi przed rosnącą presją ograniczenia wpływu na środowisko, proces odlewania ciśnieniowego cynku oferuje nieodłączne korzyści w zakresie zrównoważonego rozwoju, które zasługują na uznanie. Cynk jest jednym z metali najczęściej poddawanych recyklingowi na Ziemi, a charakter odlewania ciśnieniowego w obiegu zamkniętym minimalizuje straty materiału.
The niższa temperatura topnienia stopów cynku przekłada się bezpośrednio na mniejsze zużycie energii na kilogram odlewanego metalu w porównaniu do stopów aluminium czy miedzi. Żywotność matrycy jest również dłuższa, co zmniejsza zużycie energochłonnej stali narzędziowej w całym okresie życia komponentu.
Ponadto zdolność produkcyjna elementy o kształcie zbliżonym do siatki przy minimalnej obróbce końcowej zmniejsza powstawanie wiórów i energię związaną z operacjami wtórnymi. W miarę jak producenci realizują cele związane z certyfikacją środowiskową ISO 14001 i redukcją śladu węglowego, nieodłączny profil gospodarki o obiegu zamkniętym w przypadku odlewów cynkowych staje się coraz ważniejszym kryterium wyboru.
Przyszłe trendy w technologii odlewania ciśnieniowego cynku
Branża odlewów ciśnieniowych cynku stale ewoluuje w odpowiedzi na wymagania dotyczące zaostrzonych tolerancji, większej złożoności, niższej masy i lepszej trwałości. Kilka pojawiających się trendów zmienia krajobraz technologiczny tego procesu.
Tiksomolding cynku
Procesy tiksocastingu polegają na wstrzykiwaniu cynku w postaci półstałej, tiksotropowej, co zmniejsza porowatość i poprawia właściwości mechaniczne w porównaniu z konwencjonalnym wtryskiem w pełni płynnym. Chociaż elementy z tiksomolowanego cynku są bardziej złożone, w krytycznych zastosowaniach mogą zbliżyć się do właściwości materiału kutego.
Zintegrowana symulacja i kontrola procesu AI
Zaawansowane narzędzia do symulacji napełniania matryc (takie jak MAGMASOFT i Flow-3D) są obecnie rutynowo używane do optymalizacji konstrukcji przewężki i prowadnicy, przewidywania skurczu i identyfikacji gorących punktów przed cięciem stali. Coraz częściej algorytmy uczenia maszynowego są wdrażane na maszynach do odlewania ciśnieniowego w celu dynamicznego dostosowywania parametrów procesu w oparciu o dane z czujników, zmniejszając liczbę złomów i poprawiając spójność procesu.
Odlewanie z wielu materiałów i wkładek
Proces odlewania ciśnieniowego cynku dobrze nadaje się do obtrysku wokół wkładek z innych materiałów — stalowych szpilek, miedzianych przewodników, polimerów lub ceramiki. Możliwość ta wspiera produkcję złożonych, wielofunkcyjnych komponentów, które łączą właściwości cynku z innymi materiałami w jednym etapie produkcyjnym.
Miniaturyzacja i odlewanie mikrociśnieniowe
Umożliwiły to postępy w produkcji matryc i kontroli wtrysku odlewanie mikrociśnieniowe składników cynku o masie mniejszej niż 1 gram i cechach mierzonych w setnych milimetra. Zastosowania w mikroelektronice, urządzeniach medycznych i precyzyjnym oprzyrządowaniu nadal poszerzają granice możliwości odlewania ciśnieniowego cynku.
Proces odlewania ciśnieniowego cynku pozostaje jedną z najbardziej dojrzałych technicznie, a jednocześnie stale rozwijających się technologii produkcyjnych dostępnych dla inżynierów i projektantów produktów. Jego unikalne połączenie wysoka dokładność wymiarowa, doskonałe wykończenie powierzchni, krótkie czasy cykli, długa żywotność matrycy, elastyczność projektowania i nieodłączna możliwość recyklingu pozycjonuje odlewanie ciśnieniowe cynku jako trwały kamień węgielny precyzyjnej produkcji metali.
Niezależnie od tego, czy wybierzesz ZAMAK 3 do obudowy elektroniki użytkowej o dużej objętości, ZAMAK 5 do wspornika konstrukcyjnego samochodu, czy ZA-27 do elementu łożyskowego o wysokiej wytrzymałości, proces odlewania ciśnieniowego cynku zapewnia drogę do skomplikowanych, wysokiej jakości części metalowych przy poziomie kosztów i wydajności, z którym alternatywy mają trudności z dorównaniem. Dla inżynierów, którzy chcą zaangażować się w proces na początku cyklu projektowania, odlewanie ciśnieniowe cynku nadal otwiera nowe możliwości w zakresie innowacji produktów.